

 中文简体
Một nhà máy đúc quay thay đổi nhà cung cấp nhựa và trong vòng một tuần, bột bắt đầu bắc cầu phía trên vít cấp liệu. Các phản ứng thông thường là làm khô nó mạnh hơn, vặn máy rung vào phễu hoặc đổ lỗi cho nhựa mới. Kiểm tra khả năng chảy của bột thay thế việc đoán bằng những con số bạn có thể viết vào thông số mua hàng.
Thử nghiệm đo lường cách hoạt động của một loại bột số lượng lớn dưới tác dụng của lực mà thiết bị của bạn tác dụng, chứ không phải nó trông như thế nào khi ở trong túi hoặc cảm giác giữa các ngón tay của bạn. Hai loại bột có kết quả sàng giống hệt nhau có thể thải ra rất khác nhau và khoảng cách thường có thể đo lường được rất lâu trước khi nó trở thành lô bị loại bỏ.
Bài kiểm tra khả năng chảy của bột thực sự đo lường được điều gì
Khả năng chảy là khả năng của bột di chuyển theo cách mà một thiết bị cụ thể cần nó di chuyển: ra khỏi phễu, qua bộ cấp liệu trục vít, qua khuôn, vào máy đùn. Định nghĩa đó chủ yếu dành riêng cho thiết bị, đó là lý do tại sao một con số hiếm khi giải quyết được cuộc thảo luận giữa nhà cung cấp và khách hàng.
- sự gắn kết - các hạt giữ chặt nhau như thế nào khi không có tải trọng bên ngoài. Hạt mịn, độ ẩm và độ bám bề mặt đều nâng cao nó.
- Ma sát bên trong - lực cản khi các hạt trượt qua nhau. Các hạt có góc cạnh, được nghiền tạo ra nhiều hạt hơn so với các hạt tròn.
- Ma sát của tường — điện trở nơi bột gặp thép, yếu tố quyết định xem phễu cần hình nón 60 độ hay hình nón 70 độ.
- Khả năng nén và tính thấm - mật độ khối thay đổi bao nhiêu khi có tải và không khí di chuyển qua lớp dễ dàng như thế nào. Cả hai đều ảnh hưởng đến lũ lụt và ổ chuột.
Điều kiện cũng quan trọng như phương pháp. Một kết quả ghi nhận ở mức cố kết 10 kPa nói lên rất ít về việc xả ở mức 1 kPa trong phễu nông. Luôn báo cáo ứng suất, độ ẩm và phân bổ kích thước hạt bên cạnh giá trị dòng chảy; không có chúng thì con số không thể được sao chép hoặc so sánh.
Phương pháp kiểm tra và những gì mỗi người trả về
Hầu hết các phòng thí nghiệm đều lựa chọn giữa phép thử chỉ số nhanh để kiểm tra định kỳ và phép thử cắt cho công việc thiết kế. Bảng dưới đây trình bày những gì các phương pháp phổ biến thực sự mang lại.
| phương pháp | Những gì nó trả về | Ghi chú thực hành |
|---|---|---|
| Góc nghỉ ngơi | Góc đống tính bằng độ | Nhanh và rẻ; không kiểm soát căng thẳng và nhạy cảm với kỹ thuật đổ |
| Mật độ khai thác, chỉ số Carr, tỷ lệ Hausner | Độ nén theo phần trăm hoặc tỷ lệ | Mười phút với bình chia độ; mù về ma sát và tính thấm |
| Dòng chảy qua lỗ hoặc phễu | Giây để làm trống một cốc tiêu chuẩn | Tốt cho hạt; bột nhựa kết dính thường chỉ đơn giản là chặn |
| Tế bào cắt, trực tiếp hoặc vòng (ASTM D6128, ASTM D6773) | sự gắn kết, flow function, internal and wall friction angles | Cơ sở thiết kế phễu; người vận hành được đào tạo và vài trăm gram mẫu |
| phép đo lưu biến động | Năng lượng hoặc mô-men xoắn trên mỗi chu kỳ lưỡi cắt | Tốt cho việc xếp hạng và nghiên cứu thông khí; không thể chuyển sang thiết kế silo |
| Trống quay hoặc tuyết lở | Góc tuyết lở và lan rộng | Phù hợp với dòng chảy lớp mỏng như bột trải trong khuôn |
| Ma sát của tường | Ma sát của tường angle against a named steel | Cần vật liệu tường thật và bề mặt hoàn thiện |
Hai lưu ý thực tế. Các phương pháp phễu hoạt động tốt đối với các hạt thường bị kẹt với bột nhựa dính, do đó phễu bị tắc là kết quả chứ không phải là thử nghiệm thất bại. Dữ liệu tế bào cắt chỉ tốt khi chuẩn bị mẫu: làm khô mẫu quá mức có thể làm cho bột đường viền trông đẹp hơn nhiều so với khi nó hoạt động trên sàn nhà máy.
Biến số thành đường đạt hoặc không đạt
Các giá trị biên được công bố trong các tiêu chuẩn và sách giáo khoa là các quy ước được rút ra từ các tập hợp mẫu lớn, không phải các định luật vật lý. Chúng hữu ích như các bộ lọc sàng lọc và chúng không bao giờ là câu duy nhất trong đặc tả.
| Chỉ số | Chảy tự do (điển hình) | Gắn kết (điển hình) |
|---|---|---|
| Tỷ lệ Hausner | dưới 1,25 | trên 1,40 |
| Chỉ số nén Carr | dưới 15 phần trăm | trên 25 phần trăm |
| Góc nghỉ ngơi | dưới 30 độ | trên 40 độ |
| Hàm dòng chảy ff (tế bào cắt) | trên 10 | dưới 4 |
Đọc chức năng dòng chảy một cách cẩn thận. Từ khoảng 4 đến 10, một loại bột thường có thể sử dụng được trong một phễu có tỷ lệ chính xác; dưới 4, dự kiến sẽ cong; dưới 2, vật liệu sẽ chỉ di chuyển khi có sục khí, rung hoặc hỗ trợ cơ học. Giữ ứng suất cố kết gắn liền với kết quả, vì bột kết dính được thử nghiệm ở 20 kPa không thể so sánh được với bột chảy tự do được thử nghiệm ở 1 kPa.
Đối với thông số kỹ thuật mua hàng, hãy nêu tên một phương pháp chỉ số để kiểm tra lô thường xuyên và một thử nghiệm cắt cho mẫu chất lượng, sau đó nêu quy trình điều hòa, ứng suất thử nghiệm và phạm vi chấp nhận được trong cùng một tài liệu.
Tại sao bột nhựa xay là một trường hợp đặc biệt
Hình dạng quan trọng hơn kích thước trung bình. Máy nghiền bột cắt và cắt, do đó đầu ra có góc cạnh và thường chứa một phần giống như tấm. Do đó, ma sát lồng vào nhau cao hơn so với bột được sấy khô hoặc kết tinh của cùng một loại D50 và hai mẫu có thể có cùng kích thước trung bình trong khi hoạt động hoàn toàn khác nhau trong cùng một phễu.
Tiền phạt chi phối hành vi. Ở các cấp độ đúc quay, mức tăng khiêm tốn ở phần dưới 100 micron thường đủ để chuyển tỷ lệ Hausner từ khoảng 1,2 sang dải 1,35 đến 1,45, đó là nơi bắt đầu quá trình bắc cầu. Báo cáo sự phân bố kích thước hạt và kết quả dòng chảy cùng nhau, không bao giờ cái này mà không có cái kia.
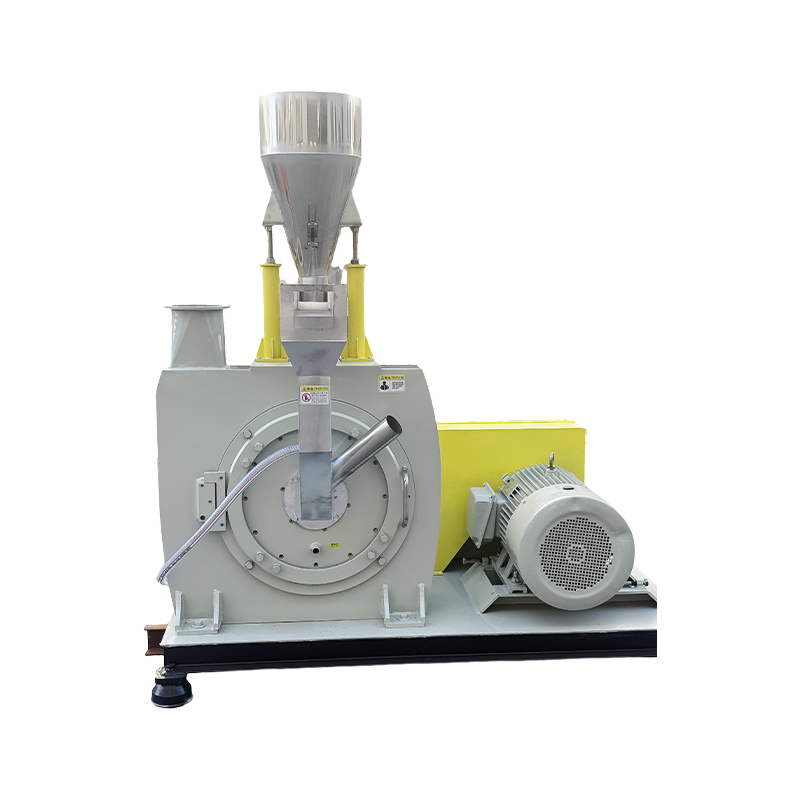
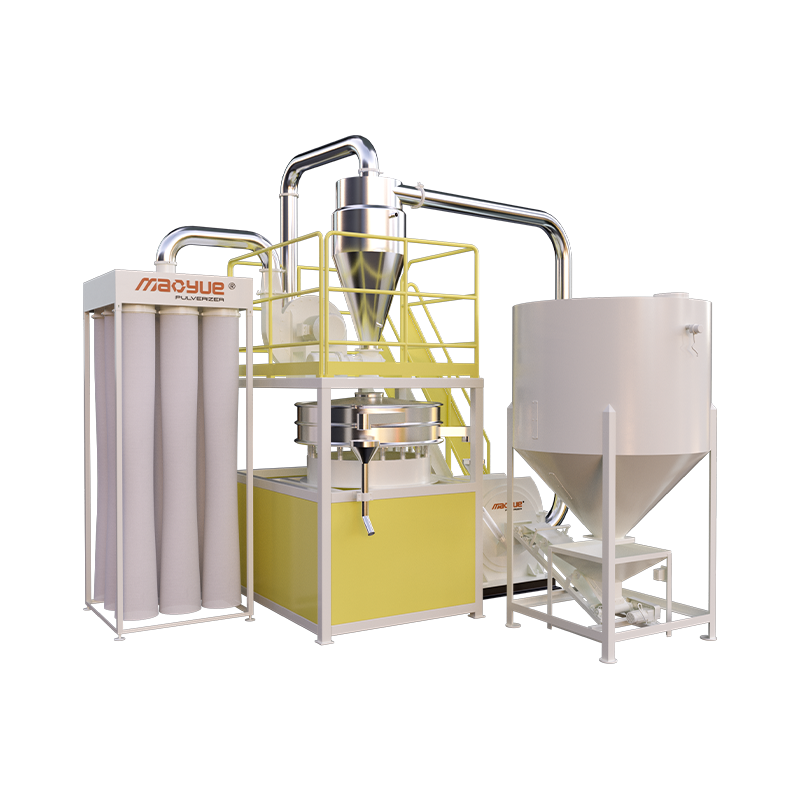
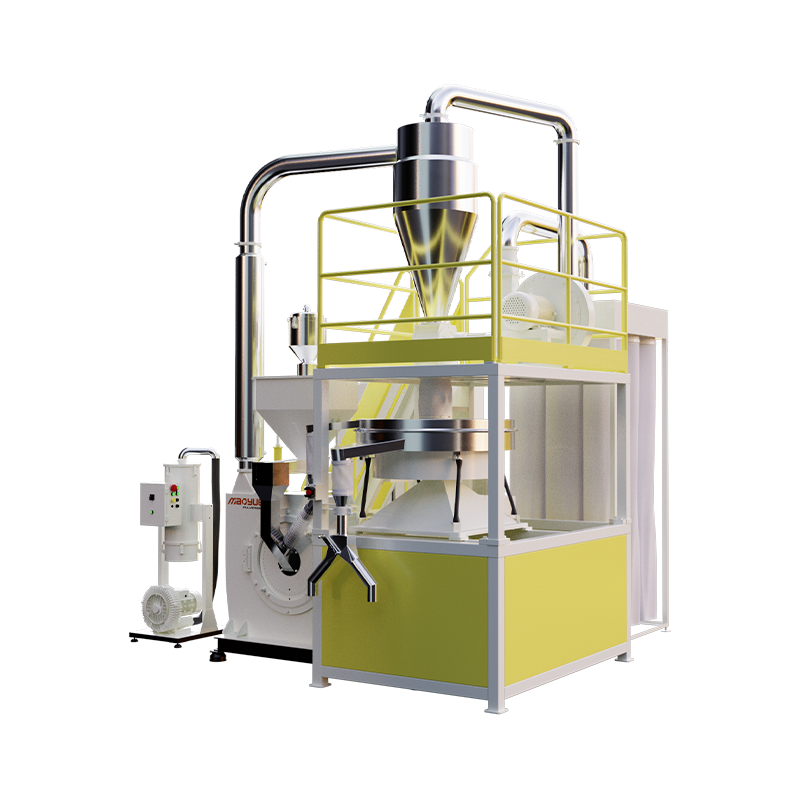 Máy nghiền bột quay tròn PE Model 600 Máy nghiền dạng đĩa 600 mm dành cho bột đúc quay PE, có độ mịn có thể điều chỉnh và máy nghiền được kiểm soát nhiệt độ để sản xuất tập trung vào dòng chảy nhất quán. Xem sản phẩm →
Hóa học thêm tác dụng riêng của nó. Polyamide hút độ ẩm từ không khí và trở nên kết dính hơn rõ rệt trong vòng vài giờ sau khi nghiền. Polypropylen ít hút ẩm hơn nhưng tạo ra tĩnh điện trong quá trình vận chuyển bằng khí nén, tạo ra cùng một triệu chứng, dính và có lỗ chuột, vì một lý do hoàn toàn khác.
Các hợp chất có công thức vẫn khó hơn. Masterbatch và các hợp chất chứa nhiều mang theo sáp, stearat và chất kết tụ sắc tố trên bề mặt hạt. Kết quả dòng chảy có thể chênh lệch giữa các lô ngay cả khi nhựa nền và cài đặt máy nghiền không thay đổi, điều này làm cho mẫu tham chiếu được lưu trữ trở thành vật phẩm hữu ích nhất trong phòng thí nghiệm.
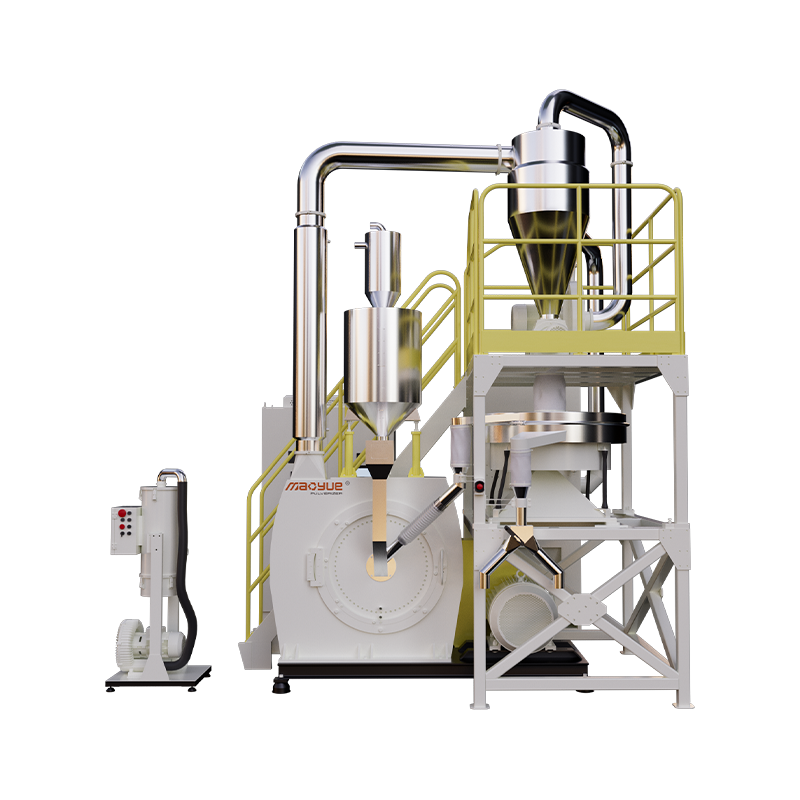 Máy nghiền Masterbatch công suất cao dòng 800 Đối với dây chuyền masterbatch và dây chuyền hỗn hợp chứa đầy, nơi lưu lượng từ lô này đến lô khác rất quan trọng, máy nghiền công suất cao này cung cấp khả năng điều khiển tốc độ biến tần và làm mát kép. Xem sản phẩm →
Từ kết quả kiểm tra đến cài đặt máy nghiền
Dữ liệu luồng trở nên hữu ích khi chúng trỏ đến điểm điều chỉnh máy. Nếu độ kết dính tăng lên do phần mịn đã tăng lên thì việc khắc phục thường nằm ở phân loại, điều kiện sàng lọc, tốc độ cấp liệu hoặc độ hở và độ sắc nét của các phần tử mài. Tình trạng và thiết kế của đĩa mài làm thay đổi toàn bộ quá trình phân phối, do đó, việc thay đổi lưỡi dao hoặc đĩa phải luôn được thực hiện bằng việc kiểm tra luồng mới thay vì giả định rằng đầu ra không thay đổi.
Lịch sử nhiệt cũng được tính. Quá trình nghiền xung quanh polyamit và polypropylen không có nitơ lỏng giúp giảm chi phí vận hành, nhưng xay nóng có thể làm tròn và hơi kết dính các bề mặt hạt. Điều đó có thể cải thiện khả năng xả thải đồng thời giảm mật độ khối và độ phân tán, do đó cả hai đặc tính đều thuộc tiêu chí chấp nhận. Thiết bị được chế tạo để xử lý ở nhiệt độ phòng phản ánh sự cân bằng đó trong thiết kế làm mát và cấp liệu của nó.
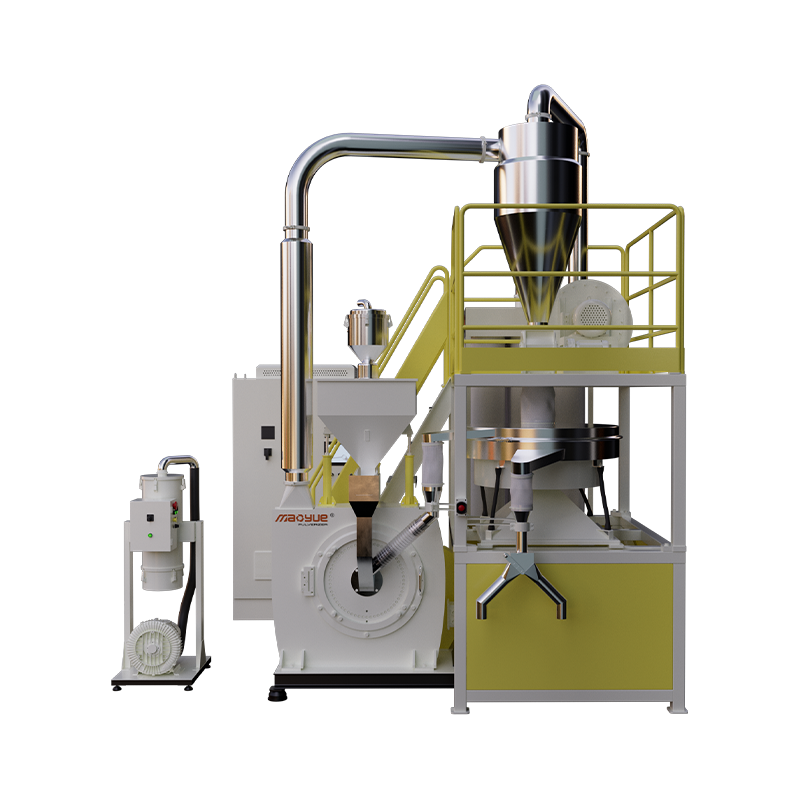
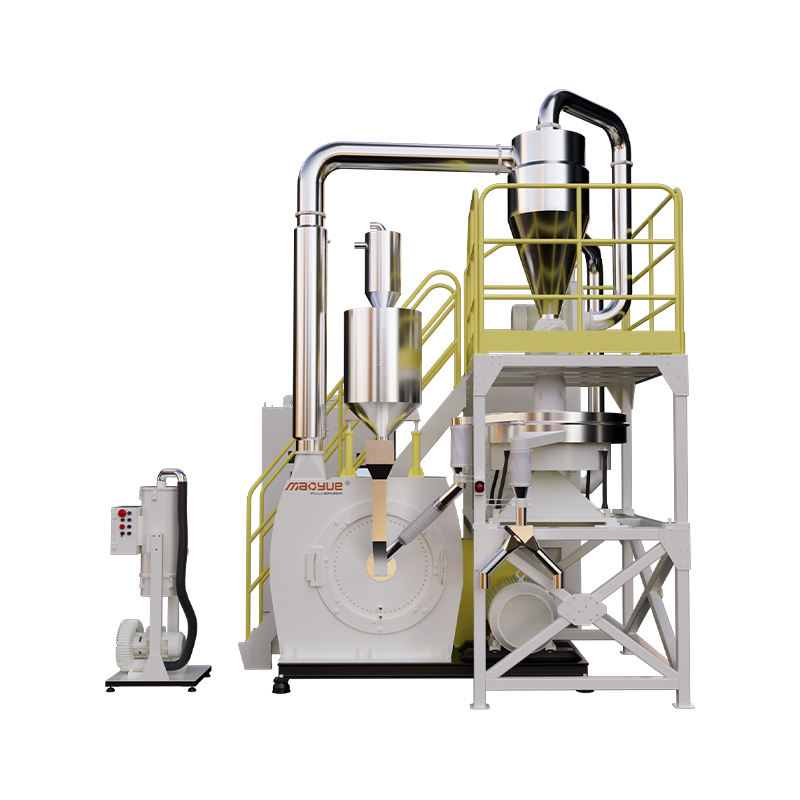
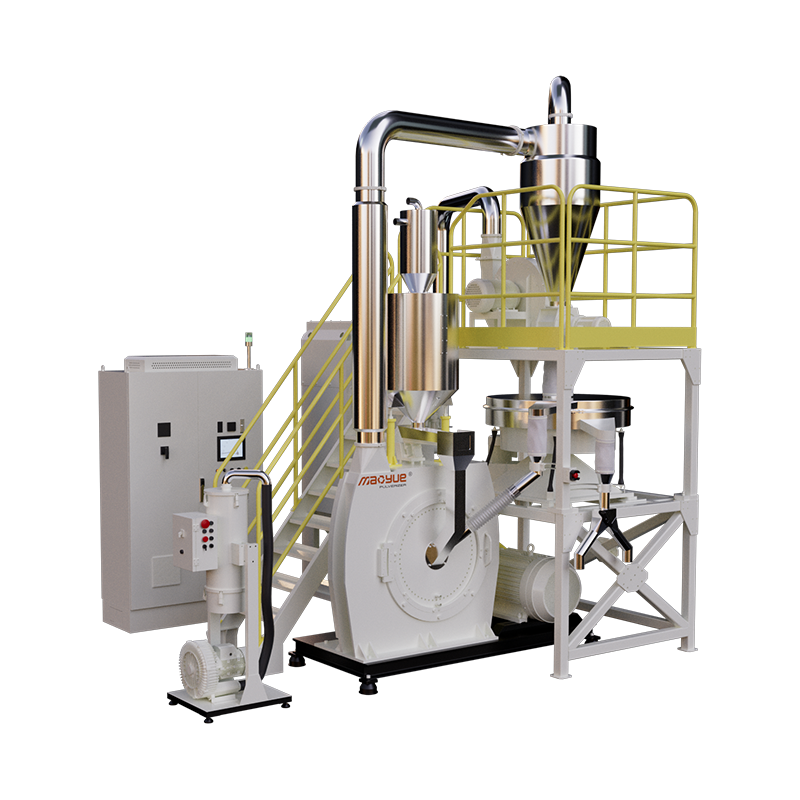 Máy nghiền nhựa tiết kiệm năng lượng ở nhiệt độ phòng 800PA/PP Để nghiền PA/PP trong đó lịch sử nhiệt ảnh hưởng đến chất lượng bột, máy nghiền ở nhiệt độ phòng này kết hợp công suất cao với hệ thống làm mát mạch kép và điều khiển nhiệt độ ±2°C. Xem sản phẩm →
Sau đây là một quy trình kích hoạt bảo trì đơn giản: kiểm tra loại bột đầu tiên được tạo ra sau bộ lưỡi cắt mới, sau đó lặp lại theo các khoảng thời gian cố định. Khi lực dính hoặc phần mịn di chuyển ra ngoài phạm vi đã thỏa thuận thì việc gia công cần được chú ý. Chi phí đó thấp hơn nhiều so với lô sản xuất bị từ chối và nó biến việc kiểm tra dòng chảy thành một công cụ lập kế hoạch thay vì khám nghiệm tử thi.
Lấy mẫu, điều hòa và kế hoạch kiểm tra bạn có thể chạy vào tuần tới
Hầu hết khả năng tái lập kém đều đến từ việc lấy mẫu chứ không phải từ dụng cụ. Lấy mẫu từ dòng quy trình thực tế chứ không phải từ trên cùng của túi, niêm phong ngay lập tức và ghi lại độ ẩm, mật độ khối và phân bổ kích thước hạt cùng với giá trị dòng chảy. Nếu bạn vẫn đang thu hẹp các tùy chọn máy, phần tổng quan này về các loại máy nghiền và mẹo mua là điểm khởi đầu hợp lý trước khi bạn cam kết thực hiện một thông số kỹ thuật.
- Trước tiên, hãy xác định quyết định: thiết kế phễu, chấp nhận lô hoặc giám sát độ mòn của dụng cụ.
- Bảo quản mẫu trong 24 giờ ở nhiệt độ 23 độ C và độ ẩm tương đối 50%, sau đó kiểm tra lại độ ẩm.
- Chạy phương pháp chỉ số đã chọn ba lần cho mỗi mẫu và báo cáo giá trị trung bình và phạm vi; sự khác biệt dưới khoảng 10 phần trăm thường là tiếng ồn.
- Kiểm tra mẫu chất lượng trong một ô cắt ở ứng suất cố kết được đo hoặc ước tính trong thiết bị của bạn.
- Kiểm tra lại sau một, bốn và mười hai tuần bảo quản để nắm bắt thời gian đông kết và đóng bánh.
- Giữ mẫu tham chiếu kín từ mỗi lô được phê duyệt để có cơ sở so sánh trong tương lai.
Đặc tính dòng chảy là một trong số ít thuộc tính chất lượng mà bạn có thể đo lường trước khi đúc một bộ phận và nó rẻ so với lô bị loại bỏ. Chọn phương pháp phù hợp với quyết định trước mắt của bạn, ghi lại các điều kiện mọi lúc và xem xu hướng trên nhiều lô. Hướng di chuyển cho bạn biết nhiều hơn bất kỳ bài đọc đơn lẻ nào.