

 中文简体
Bột PVC tái chế cho phép các nhà sản xuất cửa sổ tái sử dụng phế liệu sản xuất, giảm lãng phí nguyên liệu và cải thiện việc sử dụng nguyên liệu thô. Tuy nhiên, việc thêm vật liệu tái chế đôi khi có thể gây ra các khuyết tật trên bề mặt của hồ sơ hoàn thiện, bao gồm các đốm đen, bề mặt gồ ghề, các hạt nổi lên, các vệt và độ bóng không đồng đều.
Có phải bột PVC tái chế luôn gây ra những vấn đề này? Không. Chất lượng bề mặt bị ảnh hưởng bởi một số yếu tố, bao gồm ô nhiễm vật liệu, phân bố kích thước hạt, lịch sử xử lý nhiệt trước đó, khả năng tương thích công thức và điều kiện ép đùn.
Điều quan trọng là xác định xem vấn đề bắt nguồn từ vật liệu tái chế, quá trình nghiền thành bột hay dây chuyền ép đùn xuôi dòng.
Bài viết này xem xét các nguyên nhân chính gây ra khuyết tật bề mặt trong các khung cửa sổ PVC tái chế, giải thích cách xác định nguồn gốc của chúng và thảo luận về cách các quy trình nghiền thành bột PVC thích hợp và kiểm soát nguyên liệu thô có thể cải thiện độ đặc của bột.
Những khuyết tật bề mặt nào có thể xảy ra trong các cấu hình cửa sổ PVC tái chế?
Các khuyết tật bề mặt khác nhau có thể chỉ ra các vấn đề khác nhau liên quan đến nguyên liệu thô, quá trình ép đùn hoặc xử lý tiếp theo. Sự xuất hiện, vị trí và tần suất của chúng có thể cung cấp những manh mối hữu ích để xác định nguồn gốc.
Những mối quan hệ này là những dấu hiệu chẩn đoán sơ bộ chứ không phải là kết luận nguyên nhân và kết quả dứt khoát. Khiếm khuyết tương tự có thể do nhiều yếu tố gây ra, vì vậy cần có hồ sơ sản xuất và thử nghiệm có kiểm soát để điều tra thêm.
Đốm đen và thể vùi tối
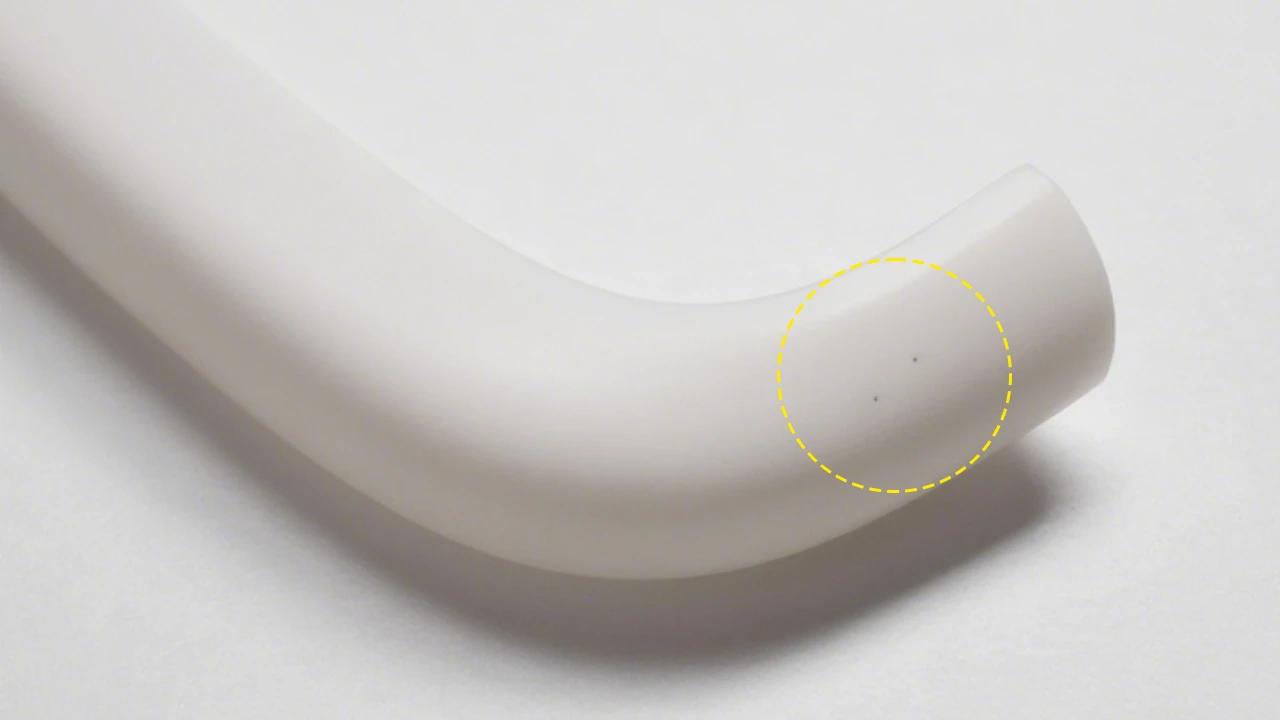
Các đốm đen đặc biệt dễ nhận thấy trên các mặt cắt cửa sổ PVC màu trắng hoặc sáng màu. Ngay cả một số lượng nhỏ các đốm cũng có thể ảnh hưởng đến hình thức bên ngoài và chất lượng của sản phẩm.
Chúng có thể có nguồn gốc từ các vật liệu lạ trong PVC tái chế, vật liệu đã xuống cấp trước đó hoặc cặn tích lũy bên trong máy đùn hoặc khuôn.
Nếu các đốm đen tăng lên đáng kể sau khi đưa vào một lô vật liệu tái chế cụ thể thì trước tiên phải kiểm tra nguyên liệu thô và bột nghiền từ lô đó. Nếu các đốm đen dần dần xuất hiện trong quá trình sản xuất liên tục, thì việc tích tụ thiết bị và quá nhiệt cục bộ bên trong hệ thống ép đùn cũng cần được điều tra.
Bề mặt gồ ghề, các hạt nổi lên và các vệt
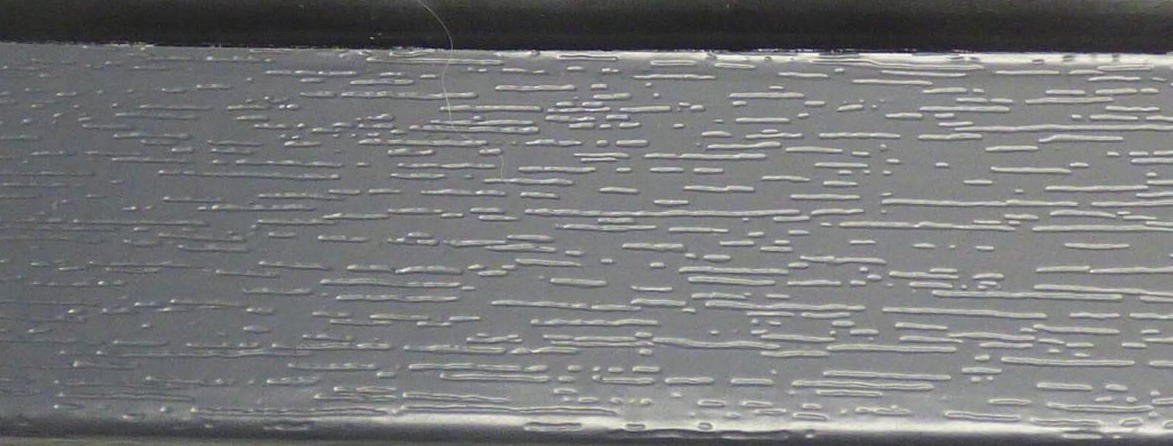
Bề mặt gồ ghề có thể liên quan đến sự kết hợp không đủ, vật liệu không tương thích hoặc quá trình nấu chảy không ổn định. Các hạt nổi lên có thể chỉ ra các vật liệu lạ, các hạt được xử lý không đủ hoặc sự phân tán chất độn không đồng đều.
Điều quan trọng là phải phân biệt ba khái niệm khác nhau: kích thước hạt bột, độ phân tán vật liệu và phản ứng tổng hợp PVC. Ngay cả khi bột đáp ứng được yêu cầu về kích thước hạt, điều này không nhất thiết có nghĩa là tất cả các thành phần được phân tán đều hoặc PVC có thể đạt được phản ứng tổng hợp đủ trong các điều kiện ép đùn hiện có.
Các vệt bề mặt đòi hỏi một cách tiếp cận khác. Nếu các vệt liên tục xuất hiện ở cùng một vị trí trên biên dạng thì phải kiểm tra bề mặt khuôn, kênh dòng chảy và thiết bị hiệu chuẩn. Nếu chúng thay đổi theo các lô nguyên liệu thô khác nhau, cần nghiên cứu tính nhất quán của vật liệu và độ ổn định khi ép đùn.
Tại sao bột PVC tái chế có thể ảnh hưởng đến chất lượng bề mặt cửa sổ?
PVC tái chế không nhất thiết có nghĩa là vật liệu kém chất lượng. Phế liệu sản xuất sạch có nguồn gốc rõ ràng và thành phần tương đối ổn định thường có thể được tái sử dụng.
Thách thức thực sự là kiểm soát các biến thể của vật liệu tái chế và đảm bảo chất lượng bột phù hợp với yêu cầu ép đùn về sau.
Năm yếu tố đáng được quan tâm đặc biệt.
Ô nhiễm trong PVC tái chế
Cấu hình cửa sổ PVC được thu hồi có thể chứa các dải cao su bịt kín, các mảnh kim loại, cặn keo, màng bảo vệ, bụi hoặc các loại polyme khác.
Những chất gây ô nhiễm này có thể hoạt động khác với PVC cứng trong quá trình ép đùn. Một số có thể tồn tại dưới dạng tạp chất lạ, trong khi một số khác có thể làm mềm, phân hủy hoặc thể hiện các hành vi xử lý khác nhau trong điều kiện ép đùn. Điều này có thể góp phần tạo ra các đốm đen, các hạt nổi lên hoặc bề mặt không đều.
Việc nghiền thành bột làm giảm kích thước vật liệu nhưng không thể loại bỏ các polyme không tương thích hoặc các chất gây ô nhiễm hóa học. Trong một số trường hợp, việc giảm các vật liệu hỗn hợp thành các hạt nhỏ hơn có thể khiến việc nhận dạng và phân tách tiếp theo trở nên khó khăn hơn.
Do đó, việc phân loại vật liệu, loại bỏ kim loại và làm sạch cần thiết phải được hoàn thành trước khi nghiền mịn.
Phân bố kích thước hạt và hạt thô
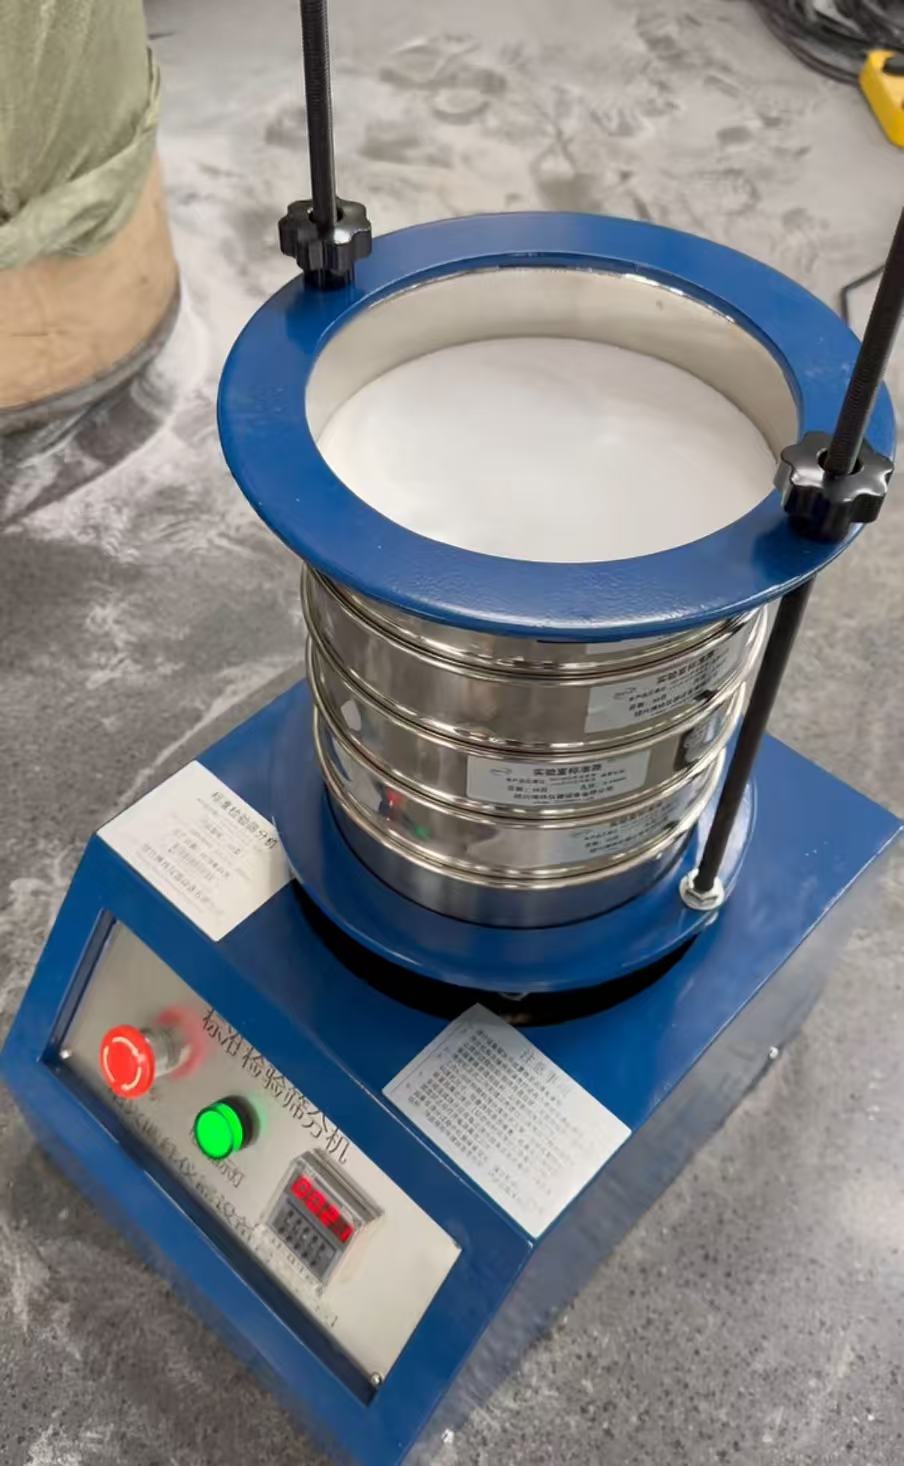
Phân bố kích thước hạt đề cập đến tỷ lệ các hạt trong phạm vi kích thước khác nhau trong mẫu bột. Đáp ứng mục tiêu kích thước hạt trung bình không nhất thiết có nghĩa là toàn bộ lô có sự phân bổ kích thước hạt nhất quán.
Nếu các hạt thô không phù hợp với quá trình trộn và ép đùn hiện tại, chúng có thể ảnh hưởng đến độ ổn định cấp liệu, tính đồng nhất của quá trình trộn và phản ứng tổng hợp sau đó. Tỷ lệ hạt mịn quá mức có thể làm tăng khả năng tạo bụi, phân tách vật liệu và mất ổn định cấp liệu.
Cần phân biệt ba khái niệm:
-
Kích thước hạt: Kích thước vật lý và sự phân bố của các hạt bột.
-
Phân tán vật liệu: Cách phân phối PVC, chất độn và các thành phần khác trong hỗn hợp.
-
Mức độ kết hợp: Sự hình thành nhựa PVC đồng nhất tan chảy trong quá trình ép đùn.
Những yếu tố này có liên quan với nhau nhưng chúng không thể thay thế cho nhau. Bột mịn hơn không nhất thiết mang lại sự phân tán hoặc phản ứng tổng hợp vật liệu tốt hơn.
Vì vậy, mục tiêu của quá trình nghiền bột không chỉ đơn giản là tạo ra loại bột tốt nhất có thể. Thay vào đó, mục tiêu phải là sự phân bố kích thước hạt nhất quán, đáp ứng các yêu cầu xử lý thực tế dựa trên thiết bị trộn, phương pháp cấp liệu và quy trình ép đùn của khách hàng.
Suy thoái nhiệt và lịch sử xử lý trước đó
PVC rất nhạy cảm với việc tiếp xúc với nhiệt độ quá cao. PVC tái chế thường đã trải qua ít nhất một chu trình xử lý trước đó và một số vật liệu thu hồi có thể đã trải qua quá trình gia nhiệt bổ sung hoặc xử lý lặp đi lặp lại.
Một cơ chế phân hủy quan trọng là khử clo. Trong quá trình này, PVC giải phóng hydro clorua (HCl), tạo thành các cấu trúc liên hợp dọc theo chuỗi polymer. Điều này có thể gây ra sự đổi màu và có thể đẩy nhanh quá trình xuống cấp nhiệt.
Độ ổn định nhiệt còn lại của PVC tái chế phụ thuộc vào lịch sử xử lý trước đó, hệ thống ổn định, công thức và mức độ tiếp xúc với nhiệt thực tế.
Năng lượng cơ học cũng được đưa vào trong quá trình nghiền thành bột và một phần năng lượng này được chuyển thành nhiệt. Làm mát không đủ, điều kiện vận hành không phù hợp hoặc các bộ phận mài mòn có thể gây tăng nhiệt độ không cần thiết.
Tuy nhiên, việc tăng nhiệt độ bột không nhất thiết có nghĩa là PVC đã trải qua quá trình phân hủy nhiệt. Hồ sơ nhiệt độ, sự đổi màu của vật liệu, thử nghiệm độ ổn định nhiệt thích hợp và thử nghiệm ép đùn có kiểm soát phải được xem xét cùng nhau khi đánh giá khả năng xuống cấp.
Sự không tương thích về công thức và vật liệu tái chế hỗn hợp
Các nhà sản xuất profile cửa sổ PVC khác nhau có thể sử dụng các hệ thống ổn định, hàm lượng chất độn, chất bôi trơn, chất màu và phụ gia xử lý khác nhau.
Hai lô PVC tái chế có thể trông giống nhau nhưng hoạt động khác nhau trong quá trình ép đùn. Những thay đổi về hàm lượng chất độn hoặc hệ thống bôi trơn có thể ảnh hưởng đến trạng thái nóng chảy, xử lý nóng chảy và tích tụ khuôn.
Máy nghiền thành bột có thể kiểm soát quá trình giảm kích thước vật lý, nhưng nó không thể tạo ra các công thức PVC khác nhau về mặt hóa học hoàn toàn tương thích hoặc khôi phục công thức ban đầu của vật liệu.
Do đó, vật liệu tái chế nên được phân loại theo nguồn gốc và thông tin công thức có sẵn trước khi quyết định liệu chúng có thể được trộn lẫn và tái sử dụng hay không.
Độ ẩm, chất gây ô nhiễm dễ bay hơi và xử lý bột
Bột PVC tái chế có thể chứa độ ẩm còn sót lại từ quá trình giặt, cặn chất tẩy rửa hoặc các chất gây ô nhiễm dễ bay hơi khác được đưa vào trong quá trình tái chế và bảo quản.
Các nguồn khí khác nhau có thể tạo ra các khuyết tật bề mặt tương tự trong quá trình ép đùn, nhưng cơ chế cơ bản của chúng không nhất thiết giống nhau:
-
Độ ẩm: Có thể hình thành hơi nước trong điều kiện xử lý.
-
Chất gây ô nhiễm dễ bay hơi: Có thể giải phóng các chất dễ bay hơi ở nhiệt độ đùn.
-
Không khí bị cuốn vào: Có thể hình thành bong bóng hoặc khoảng trống trong quá trình tan chảy.
-
Thông gió không đủ: Có thể ngăn cản việc loại bỏ khí một cách hiệu quả.
Vì vậy, các lỗ kim hoặc bong bóng không tự động được cho là do độ ẩm. Tình trạng vật liệu, hệ thống thông gió và các thông số ép đùn phải được đánh giá cùng nhau.
Nếu vật liệu tái chế đã được rửa sạch thì phải kiểm tra tình trạng khô của nó. Bột cũng cần được bảo quản trong môi trường sạch sẽ, có kiểm soát để tránh hấp thụ độ ẩm và lây nhiễm chéo giữa các lô.
Làm thế nào để xác định liệu bột PVC tái chế có phải là nguyên nhân thực sự hay không?
Khi các khuyết tật bề mặt xuất hiện sau khi thêm PVC tái chế, người ta rất dễ đổ lỗi trực tiếp cho chất lượng bột. Tuy nhiên, các thông số ép đùn, điều kiện khuôn và sự tích tụ vật liệu bên trong thiết bị xử lý có thể tạo ra các khuyết tật tương tự.
Chẩn đoán đáng tin cậy đòi hỏi phải tách các yếu tố nguyên liệu thô khỏi điều kiện chế biến. Bất cứ khi nào có thể, chỉ thay đổi một biến tại một thời điểm và ghi lại kết quả thực tế.
Bước 1: So sánh các lô vật liệu nguyên chất và các lô vật liệu tái chế khác nhau
Đầu tiên, thiết lập một công thức tham chiếu đã chứng minh được khả năng sản xuất ổn định các biên dạng cửa sổ có thể chấp nhận được.
Trong điều kiện ép đùn duy trì sự nhất quán nhất có thể, hãy đưa vào một tỷ lệ PVC tái chế được kiểm soát từ một lô cụ thể.
So sánh hình dáng bên ngoài, áp suất ép đùn, tải trục vít, hoạt động nhiệt hạch và độ ổn định sản xuất.
Nếu các khuyết tật tăng lên liên tục sau khi thêm một lô vật liệu tái chế cụ thể và giảm đi khi loại bỏ lô đó thì vật liệu đó cần được điều tra thêm.
Vẫn cần phải thử nghiệm bổ sung để xác định xem nguyên nhân thực tế là do nhiễm bẩn, khác biệt về công thức hay suy thoái nhiệt trước đó.
Bước 2: Kiểm tra chất lượng bột trước khi ép đùn
Khi vật liệu tái chế trở thành nguồn bị nghi ngờ chính, cần kiểm tra các đặc tính vật lý và hóa học của nó trước khi thực hiện điều chỉnh ngay lập tức đối với thiết bị nghiền bột.
Việc kiểm tra cần trả lời một số câu hỏi thực tế:
-
Bột có bị nhiễm bẩn không?
-
Sự phân bố kích thước hạt có nhất quán không?
-
Có quá nhiều hạt thô hoặc mịn không?
-
Thành phần nguyên liệu có phù hợp với công thức đã được xác nhận không?
-
Có dấu hiệu suy thoái nhiệt?
-
Bột có chứa độ ẩm dư hoặc chất gây ô nhiễm dễ bay hơi không?
Bảng 2: Danh sách kiểm tra chất lượng bột PVC tái chế
Đối với việc kiểm tra kích thước hạt, phần trăm còn lại trên mỗi sàng phải được ghi lại thay vì chỉ báo cáo kích thước hạt trung bình.
Nếu nghi ngờ có ô nhiễm, phải kiểm tra cả vật liệu tái chế ban đầu và bột nghiền thành bột. Một số vật liệu không tương thích trở nên khó xác định hơn sau khi giảm kích thước.
Bước 3: Kiểm tra các thông số ép đùn và điều kiện thiết bị
Nếu việc kiểm tra bột không cho thấy những bất thường rõ ràng thì cần phải kiểm tra dây chuyền ép đùn hạ lưu.
Các điểm kiểm tra chính bao gồm:
-
Phân bố nhiệt độ thùng và khuôn
-
Tải trục vít và áp suất đùn
-
Thời gian cư trú của vật chất
-
Ổn định cho ăn
-
Điều kiện xử lý nhiệt hạch và tan chảy
-
Sự tích tụ khuôn hoặc hư hỏng bề mặt
-
Tình trạng thiết bị hiệu chuẩn
Vị trí và thời gian của các khiếm khuyết có thể cung cấp những đầu mối hữu ích. Các vệt xuất hiện liên tục ở các vị trí cố định có thể liên quan đến các vấn đề về khuôn hoặc hiệu chuẩn cục bộ. Các khiếm khuyết gia tăng sau khi đưa vào một lô nguyên liệu tái chế cụ thể cho thấy rằng nguyên liệu thô cần được kiểm tra chặt chẽ hơn.
Những quan sát này sẽ hướng dẫn điều tra sâu hơn thay vì được coi là kết luận cuối cùng.
Kết quả chẩn đoán và nguyên nhân có thể
Làm thế nào để giảm thiểu khuyết tật bề mặt trong cấu hình cửa sổ PVC tái chế?
Khi nguồn có thể gây ra lỗi đã được xác định, các biện pháp khắc phục nên nhắm vào giai đoạn xử lý có liên quan thay vì thực hiện các điều chỉnh không cần thiết trong toàn bộ dây chuyền sản xuất.
Cải thiện việc phân loại nguyên liệu thô và kiểm soát ô nhiễm
Cần ưu tiên cho phế liệu sản xuất PVC có nguồn gốc rõ ràng và thành phần tương đối ổn định. Phế liệu sạch trong quá trình sản xuất phải được xử lý riêng biệt với các vật liệu tái chế phức tạp sau khi tiêu dùng.
Trước khi nghiền mịn, loại bỏ các thành phần kim loại, dải đệm cao su, màng bảo vệ, cặn dính và các vật liệu không phải PVC khác. Tùy thuộc vào nguyên liệu thô, có thể sử dụng máy dò kim loại, rửa, tách không khí hoặc các phương pháp tách phù hợp khác.
Việc kiểm soát ô nhiễm phải được hoàn thành trước khi nghiền thành bột vì máy nghiền làm giảm kích thước vật liệu nhưng không thay thế thiết bị phân loại hoặc phân tách.
Kiểm soát kích thước hạt bột theo yêu cầu xử lý tiếp theo
Sự phân bố kích thước hạt mục tiêu phải được xác định thông qua các thử nghiệm trộn và ép đùn thực tế. Sau đó, khoảng cách mài, tốc độ cấp liệu, tình trạng thành phần mài và cấu hình sàng lọc có thể được điều chỉnh tương ứng.
Cả hạt thô và hạt mịn quá mức cần được theo dõi trong quá trình sản xuất. Chỉ theo đuổi loại bột mịn hơn không phải là một chiến lược kiểm soát chất lượng hiệu quả.
Thông số kỹ thuật bột phù hợp có thể khác nhau tùy thuộc vào công thức PVC và quy trình ép đùn. Sự phân bố kích thước hạt ổn định đáp ứng các yêu cầu xử lý tiếp theo thường có giá trị hơn so với bột mịn không cần thiết.
Kiểm soát nhiệt độ tăng trong quá trình nghiền bột

Việc nghiền thành bột PVC đòi hỏi phải quản lý nhiệt độ thích hợp.
Cần kiểm tra hiệu suất làm mát, tốc độ cấp liệu, độ mòn của bộ phận mài và hiệu suất xả. Trong quá trình thử nghiệm vật liệu, nhiệt độ phải được ghi lại tại các vị trí đo nhất quán để so sánh những thay đổi trong các điều kiện vận hành khác nhau.
Nếu xảy ra hiện tượng đổi màu, dính hoặc xử lý bất thường của bột, cần điều tra nguyên nhân trước khi tăng công suất sản xuất hoặc điều chỉnh các thông số vận hành.
Tối ưu hóa tỷ lệ vật liệu tái chế và điều kiện ép đùn
Tỷ lệ PVC tái chế phù hợp phải được xác định theo chất lượng vật liệu, cấu trúc sản phẩm, khả năng ép đùn và các yêu cầu hiện hành.
Một số hệ thống cửa sổ sử dụng PVC tái chế ở lớp lõi bên trong đồng thời áp dụng các vật liệu phù hợp cho lớp bên ngoài để đáp ứng các yêu cầu về hình thức và khả năng chống chịu thời tiết. Vật liệu phù hợp cho các ứng dụng kết cấu bên trong có thể không nhất thiết phải đáp ứng các yêu cầu về bề mặt lộ thiên.
Cần tiến hành thử nghiệm sản xuất có kiểm soát để đánh giá tỷ lệ vật liệu tái chế. Công thức chỉ nên được phê duyệt để sản xuất thường xuyên sau khi xác minh hình thức bề mặt, tính chất cơ học và độ ổn định kích thước.
Bạn nên cân nhắc điều gì khi mua máy nghiền PVC?
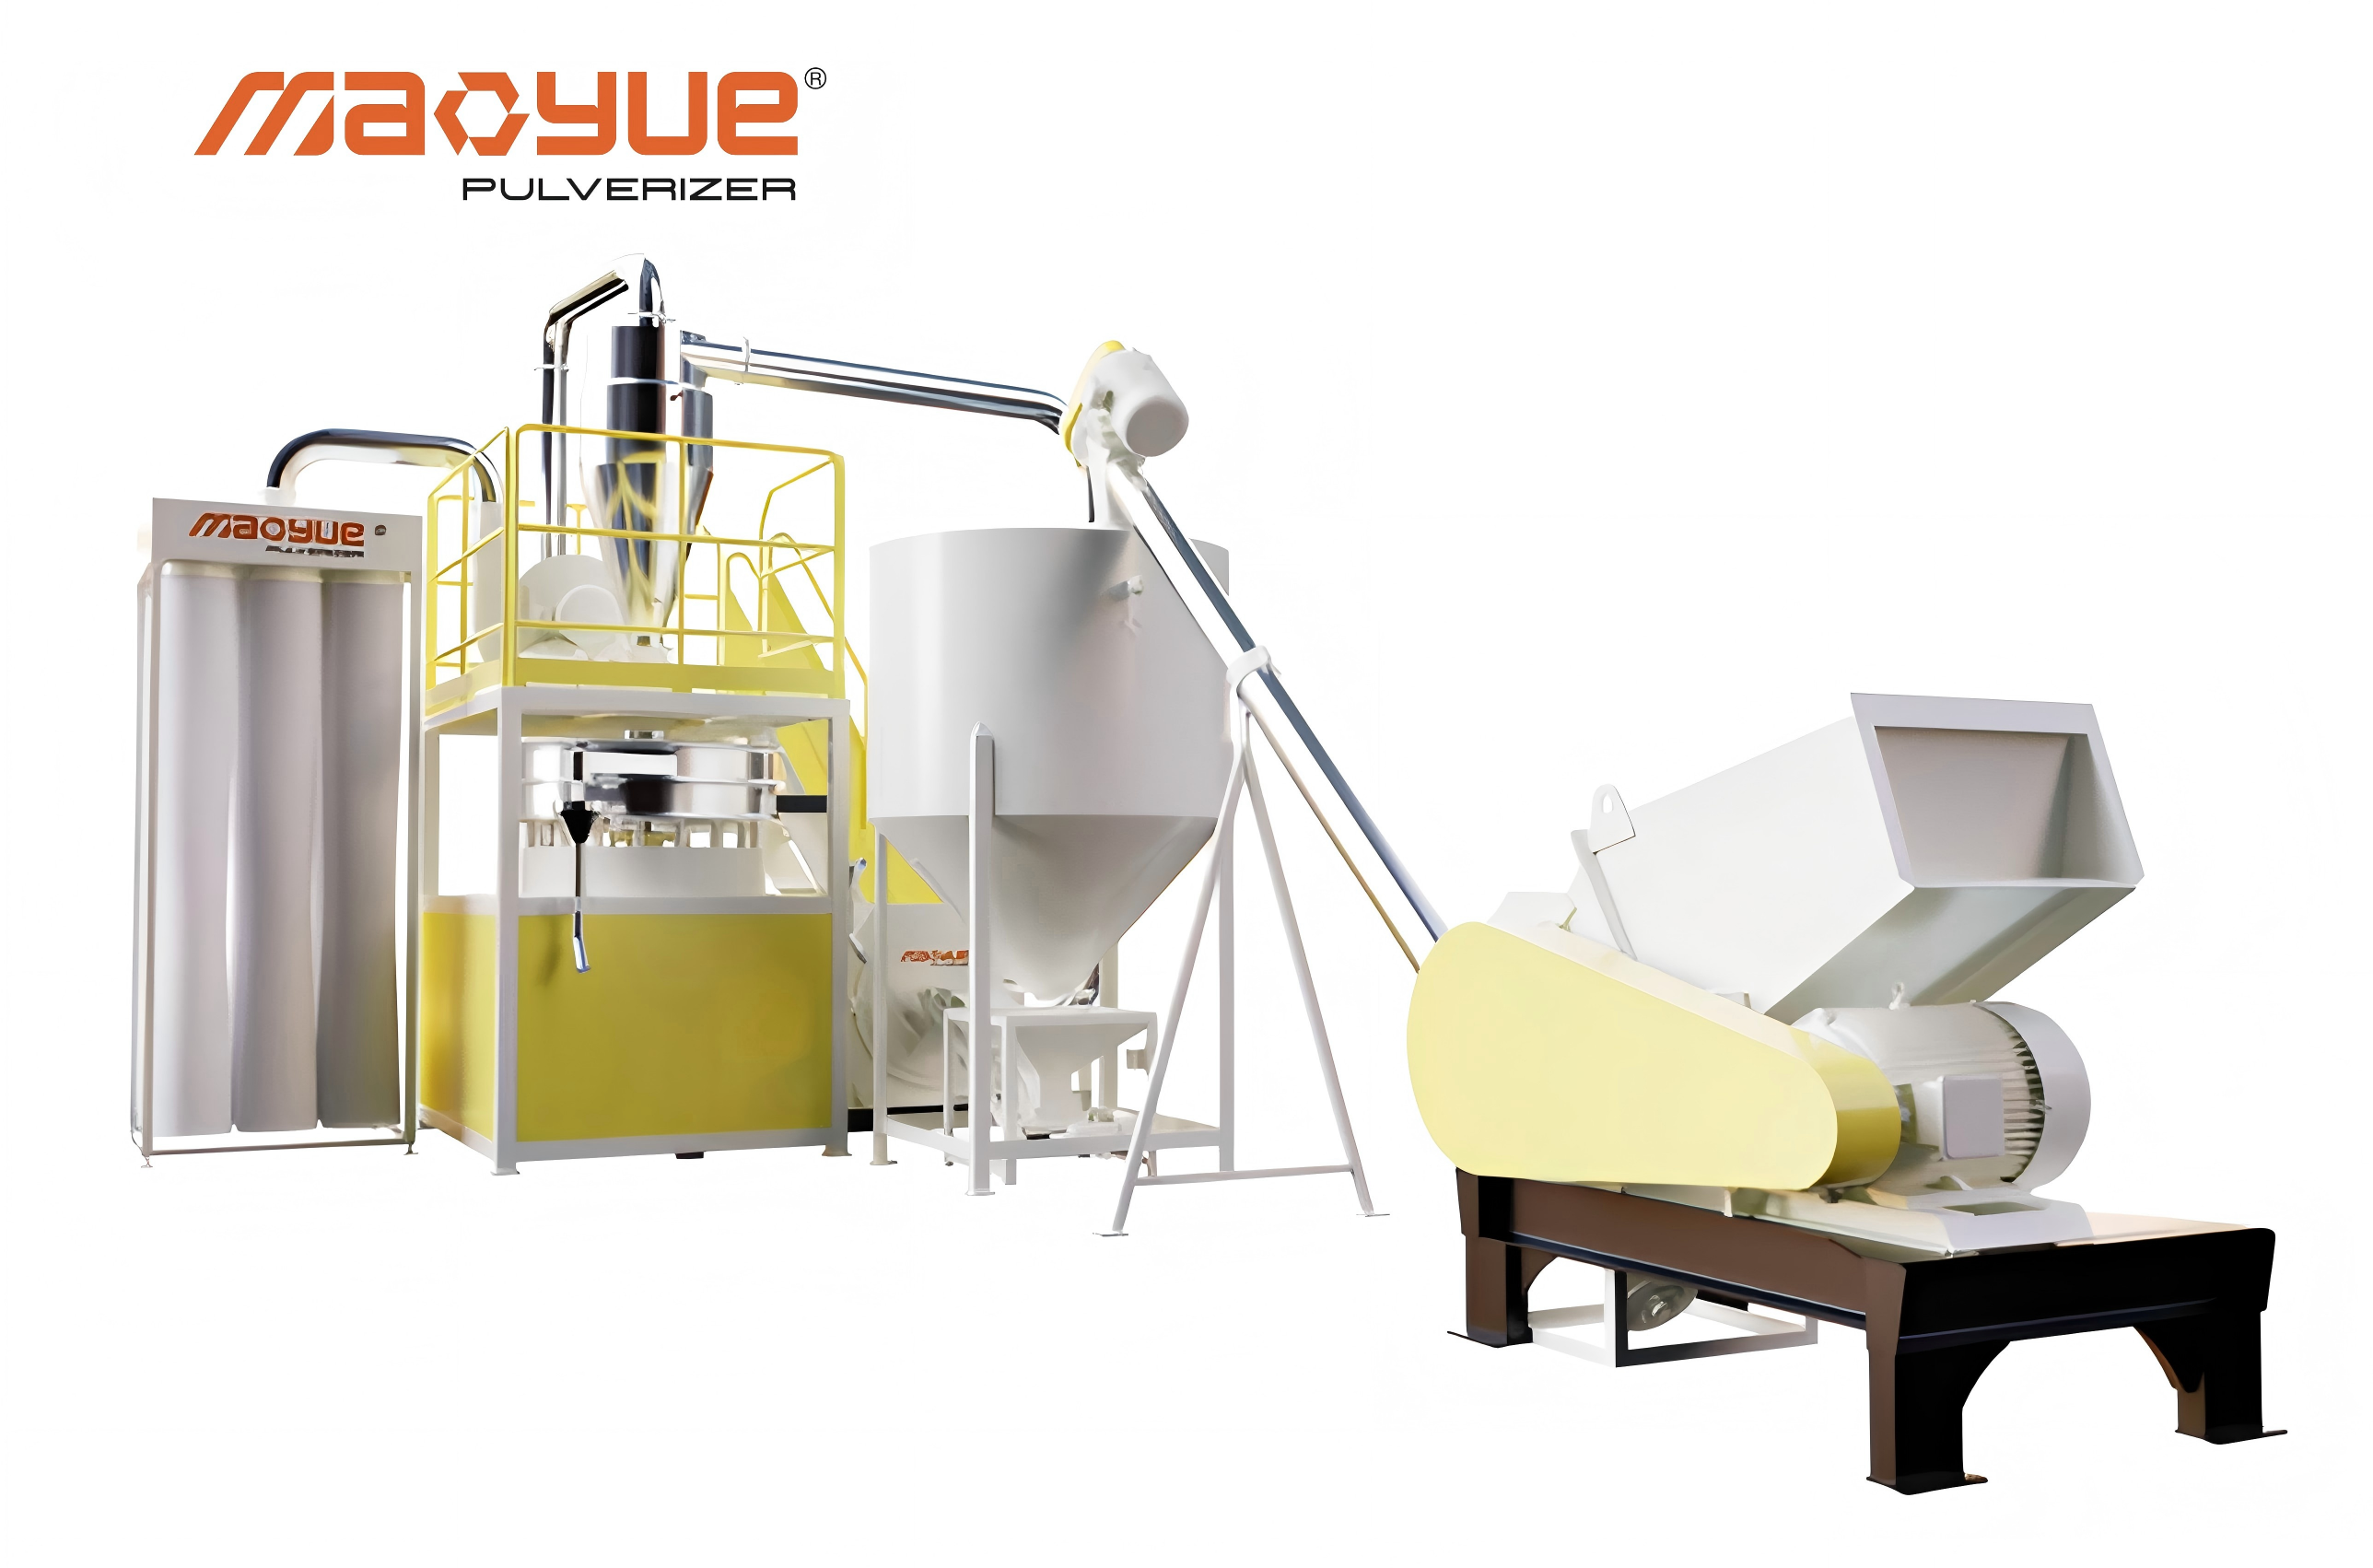
Nếu chất lượng bột PVC tái chế không nhất quán thì việc thay thế máy nghiền bột không phải là quyết định. Người mua nên xác định phần nào của quy trình hiện tại không đáp ứng được các yêu cầu kỹ thuật về bột.
Đối với các ứng dụng tái chế profile cửa sổ PVC, ba yếu tố thiết bị đáng được quan tâm đặc biệt.
Cấu trúc mài và bộ phận mài mòn
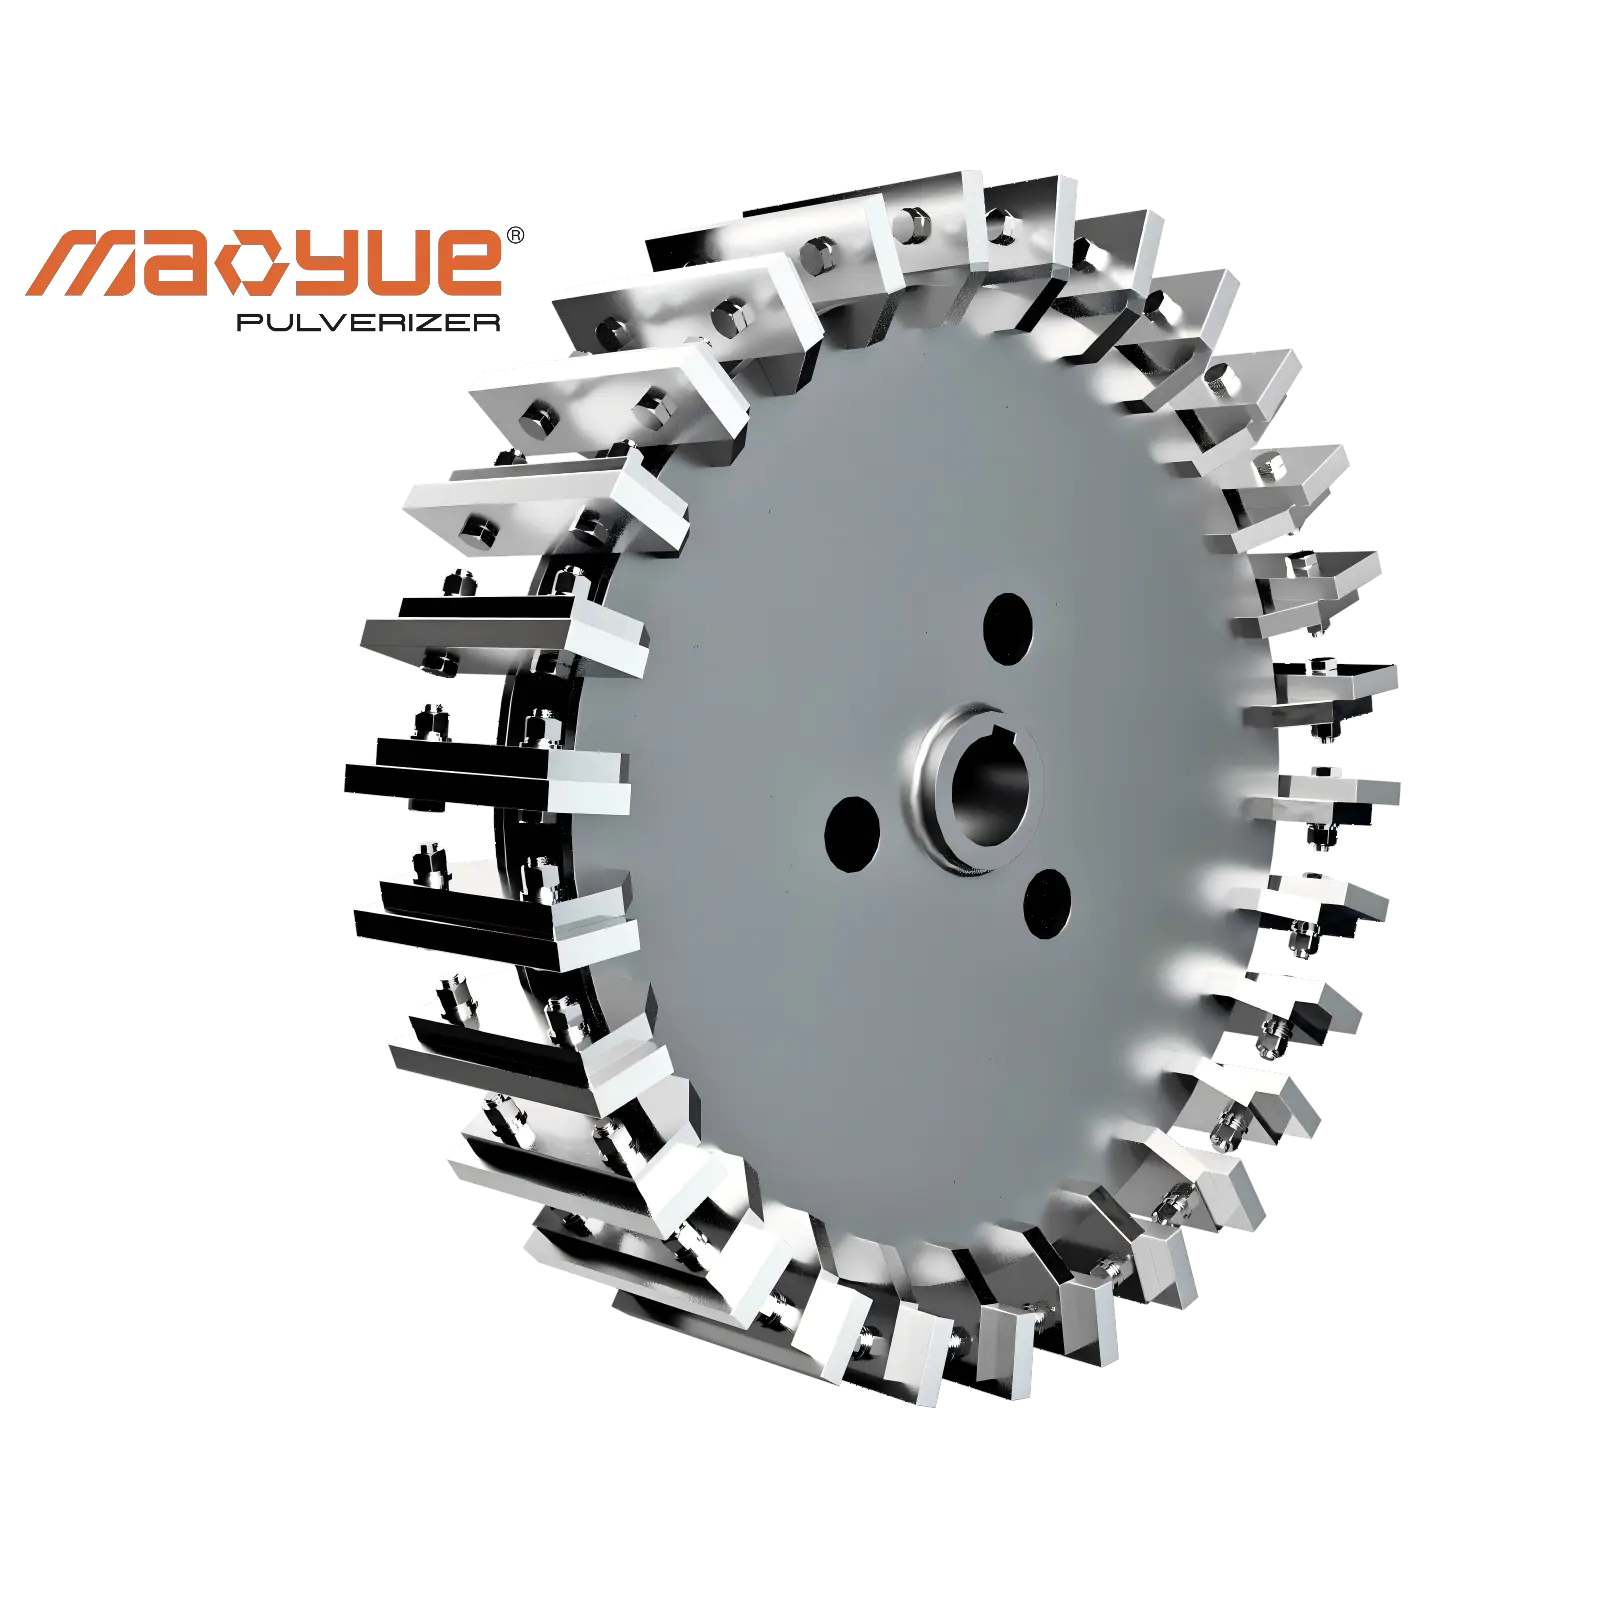
Cấu trúc mài ảnh hưởng trực tiếp đến hiệu suất giảm kích thước của phế liệu PVC cứng.
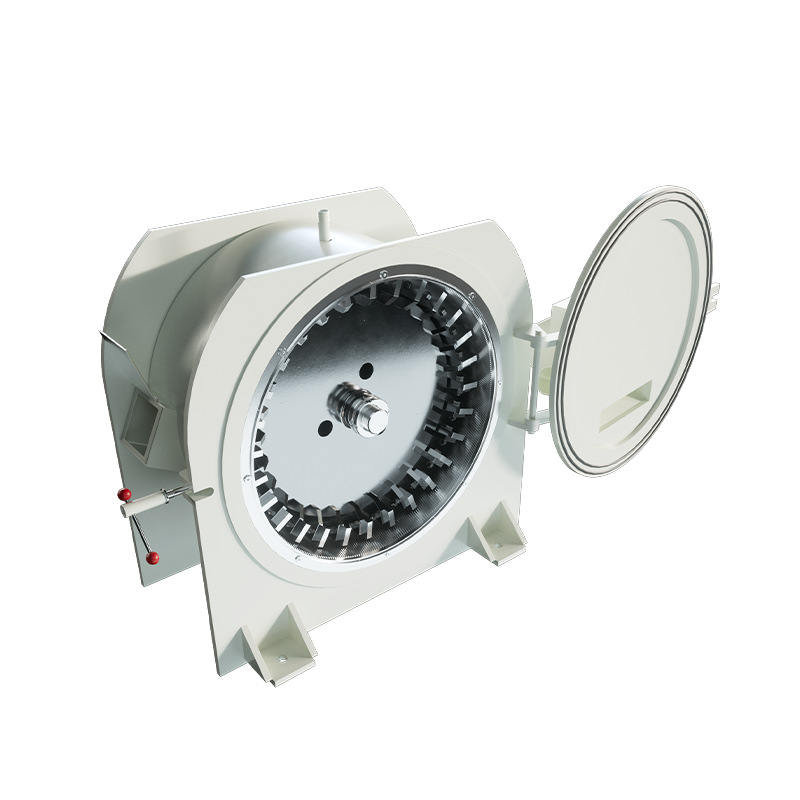
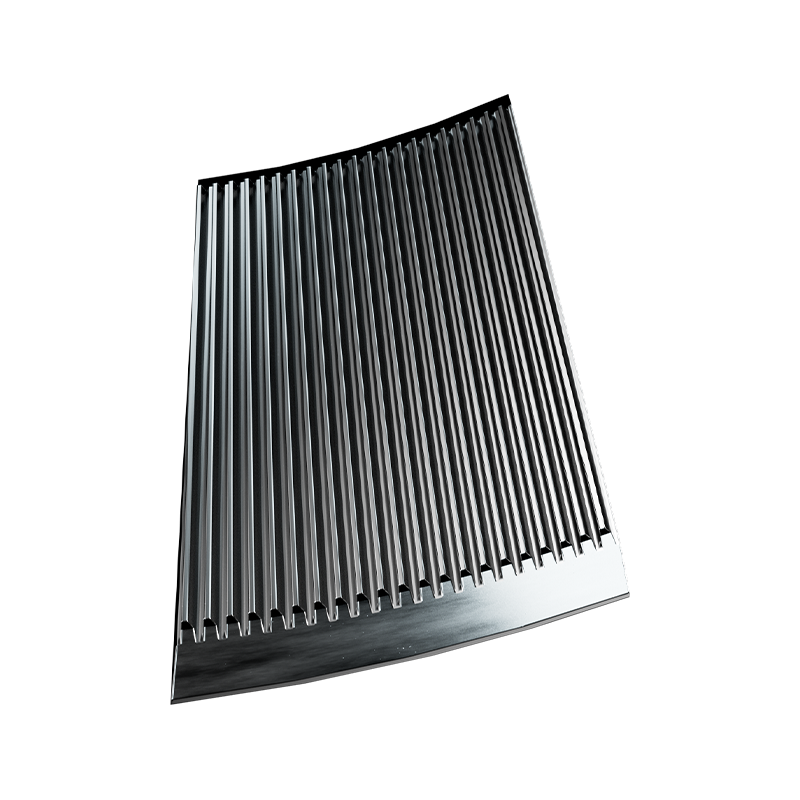
Hình dạng răng mài, độ cứng vật liệu, độ chính xác gia công, điều kiện lắp đặt và tình trạng mài mòn đều có thể ảnh hưởng đến sự phân bố kích thước hạt bột và độ ổn định của quá trình xử lý.
Người mua nên yêu cầu nhà cung cấp chỉ định các yêu cầu về vật liệu, kích thước, cấu trúc và bảo trì của các bộ phận mài. Họ cũng nên xác nhận xem các bộ phận thay thế có thể được cung cấp theo thông số kỹ thuật ban đầu hay không.
Điều quan trọng nữa là phải hiểu cách đánh giá khoảng thời gian thay thế bộ phận bị hao mòn, liệu phụ tùng thay thế có thể được cung cấp ổn định hay không và liệu việc bảo trì có yêu cầu thay thế toàn bộ cụm lắp ráp hay không.
Giá trị lâu dài của máy nghiền bột không chỉ phụ thuộc vào hiệu suất vận hành ban đầu mà còn phụ thuộc vào tính sẵn có và khả năng bảo trì của các bộ phận quan trọng bị hao mòn.
Hiệu suất làm mát, sàng lọc và sản xuất
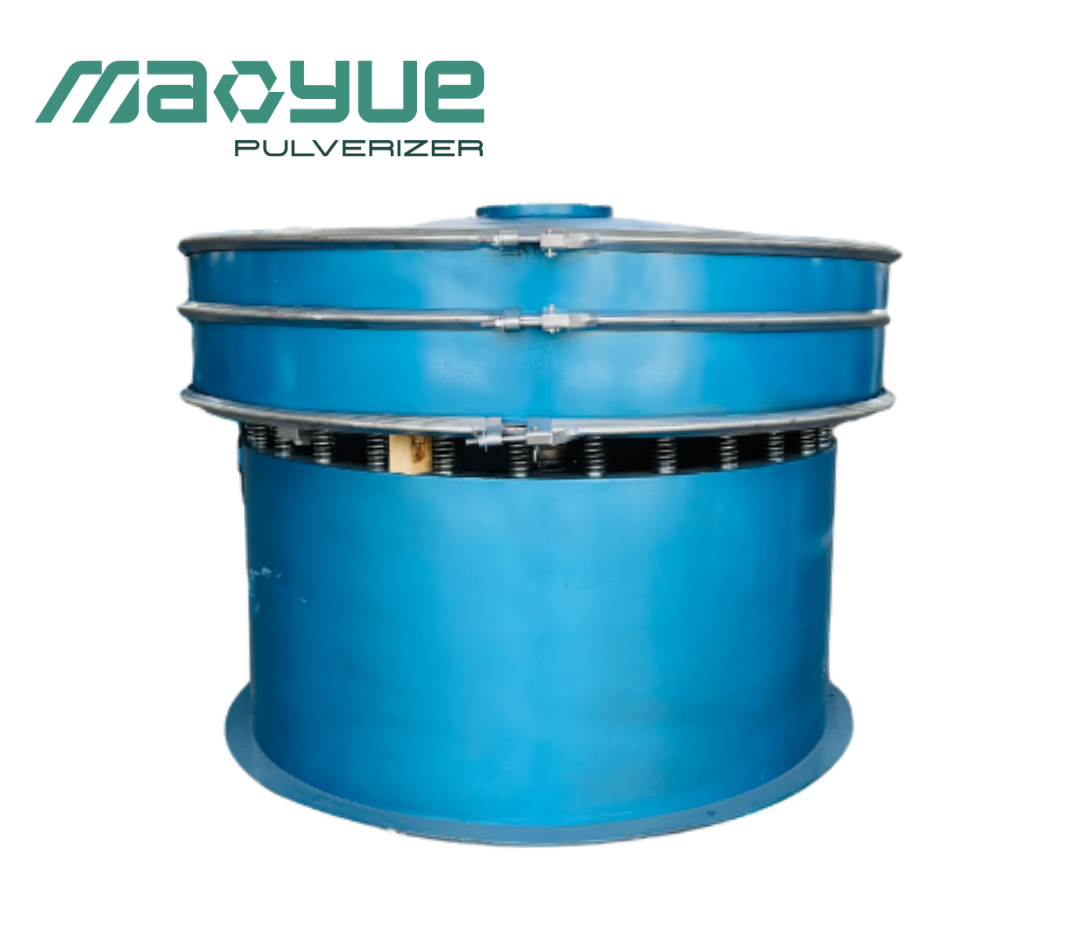
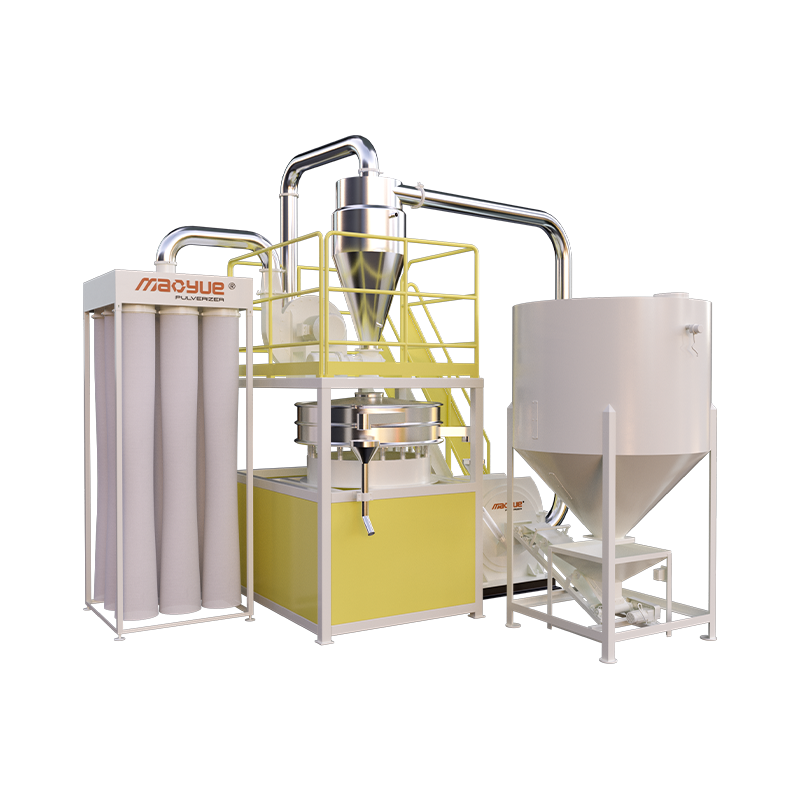
Hệ thống làm mát giúp kiểm soát nhiệt độ tăng lên trong quá trình nghiền, đồng thời thiết bị sàng lọc phân loại bột theo kích thước hạt yêu cầu.
Tuy nhiên, việc sàng lọc không thể loại bỏ tất cả các polyme không tương thích hoặc khôi phục PVC đã bị phân hủy. Mỗi giai đoạn xử lý phục vụ một mục đích khác nhau.
Trong quá trình đánh giá thiết bị, người mua nên yêu cầu trình diễn vận hành liên tục và hồ sơ về tốc độ cấp liệu, nhiệt độ xử lý, phân bổ kích thước hạt, thu hồi bột thực tế và sản lượng bột đủ tiêu chuẩn.
Hai chỉ số sản xuất đáng được quan tâm đặc biệt:
-
Thu hồi bột thực tế: Lượng bột được thu thập thực tế từ hệ thống xử lý trong một khoảng thời gian xác định, được đánh giá liên quan đến lượng thức ăn.
-
Sản lượng bột đạt tiêu chuẩn: Số lượng bột được sản xuất mỗi giờ đáp ứng các yêu cầu về chất lượng và kích thước hạt đã thỏa thuận.
Tỷ lệ cho ăn cao hơn không nhất thiết có nghĩa là sản lượng có thể sử dụng cao hơn. Một số bột được thu thập có thể không đáp ứng được các thông số kỹ thuật mục tiêu, trong khi vật liệu khác có thể vẫn còn bên trong hệ thống hoặc bị mất trong quá trình xử lý.
Đối với người mua, sản lượng bột đạt tiêu chuẩn cung cấp chỉ số thực tế hơn về năng suất thiết bị và giá trị đầu tư so với chỉ riêng công suất cấp liệu định mức.
Thử nghiệm vật liệu và xác minh hiệu suất
Máy nghiền bột PVC phải được thử nghiệm bằng vật liệu đại diện cho điều kiện sản xuất thực tế của người mua.
Phế liệu sạch trong quá trình sản xuất và các cấu hình cửa sổ tái chế hỗn hợp có thể hoạt động khác nhau do sự khác nhau về độ nhiễm bẩn, kích thước, công thức và lịch sử xử lý trước đó.
Trước khi thử nghiệm, phải xác định rõ sự phân bổ kích thước hạt mục tiêu, công suất xử lý cần thiết, phương pháp giám sát nhiệt độ và quy trình lấy mẫu.
Sau khi thử nghiệm, kết quả phải được so sánh với các yêu cầu kỹ thuật đã thỏa thuận. Đối với các ứng dụng có yêu cầu nghiêm ngặt về chất lượng bề mặt, bột tạo thành cũng phải được đánh giá thông qua quy trình ép đùn tiếp theo của khách hàng.
Thử nghiệm nghiền thành công chứng tỏ khả năng xử lý bột của thiết bị, nhưng nó không tự động đảm bảo các biên dạng hoàn thiện không có khuyết tật. Khả năng tương thích vật liệu và điều kiện ép đùn vẫn cần được xác minh thêm.
Mao Nhạc giúp cải thiện tính nhất quán của bột PVC tái chế như thế nào?
Đối với các nhà sản xuất profile cửa sổ, giá trị của máy nghiền PVC không chỉ đơn giản là liệu nó có thể xử lý phế liệu sản xuất thành bột hay không. Quan trọng hơn, thiết bị phải liên tục sản xuất bột đáp ứng các thông số kỹ thuật cần thiết đồng thời cho phép đánh giá cấu hình thiết bị, hiệu suất vận hành và chi phí bảo trì dài hạn.
Mao Yue hỗ trợ lựa chọn thiết bị và xác minh hiệu suất thông qua ba lĩnh vực chính: sản xuất nội bộ các bộ phận nghiền quan trọng, đánh giá cấu hình thiết bị và thử nghiệm vật liệu thực tế.
Sản xuất nội bộ các bộ phận mài PVC để giảm thiểu sự không chắc chắn khi bảo trì
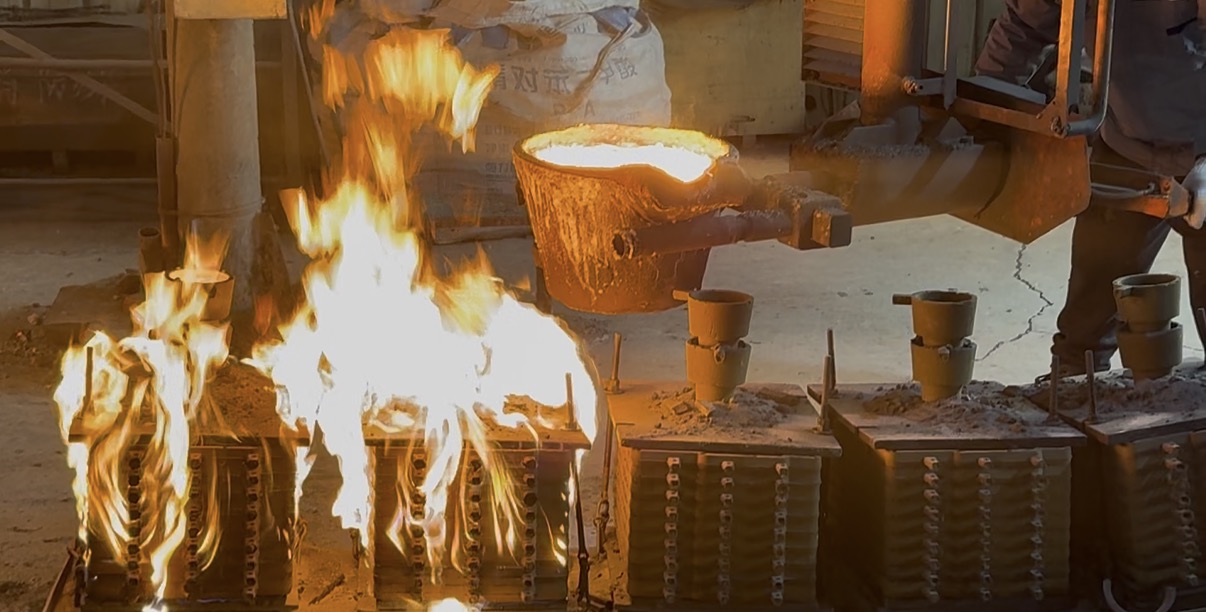
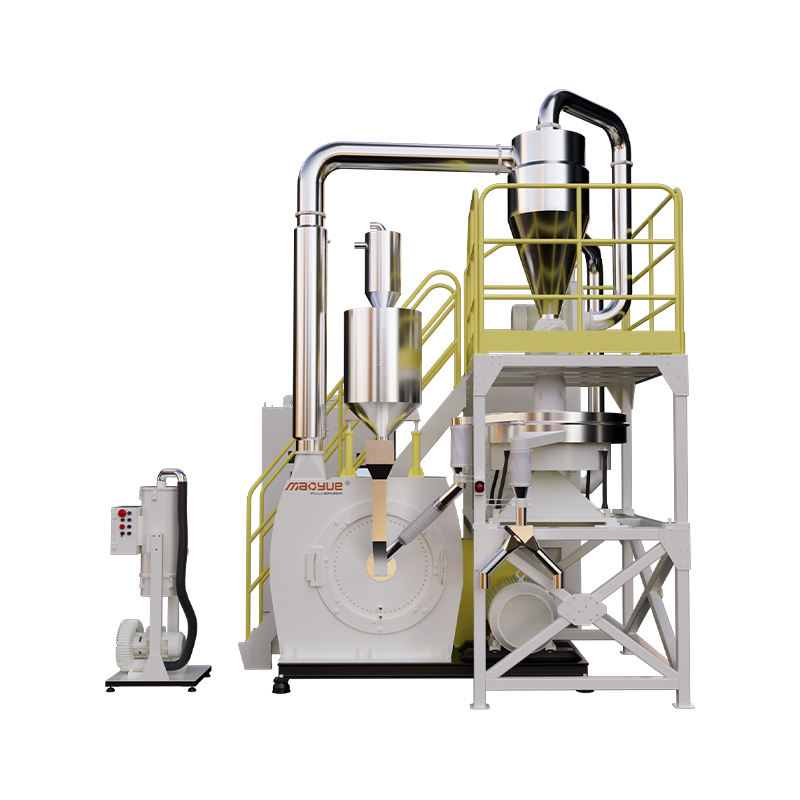
Mao Yue tự sản xuất các bộ phận nghiền PVC quan trọng, bao gồm cánh quạt, tấm răng và lưỡi dao.
Đối với các nhà sản xuất vận hành máy nghiền PVC trong thời gian dài, các bộ phận nghiền không chỉ ảnh hưởng đến hiệu suất xử lý mà còn ảnh hưởng đến kế hoạch bảo trì và chi phí phụ tùng thay thế.
Khả năng sản xuất nội bộ của Mao Yue cho phép khách hàng xác nhận vật liệu, kích thước, cấu trúc và phạm vi cung cấp của các bộ phận mài quan trọng trước khi mua. Các yêu cầu về phụ tùng và thay thế cũng có thể được lên kế hoạch theo điều kiện vận hành thực tế.
Điều này có nghĩa là người mua không cần phải so sánh báo giá thiết bị chỉ dựa trên giá máy chính. Họ cũng có thể đánh giá việc sắp xếp cung cấp các bộ phận quan trọng bị hao mòn và ước tính trước chi phí bảo trì trong tương lai.
Đối với các công ty tái chế PVC yêu cầu sản xuất liên tục, các bộ phận được chỉ định rõ ràng và cách sắp xếp phụ tùng thay thế đáng tin cậy giúp giảm bớt sự không chắc chắn trong quá trình bảo trì dài hạn.
Kết hợp cấu trúc mài và cấu hình làm mát với đặc tính vật liệu
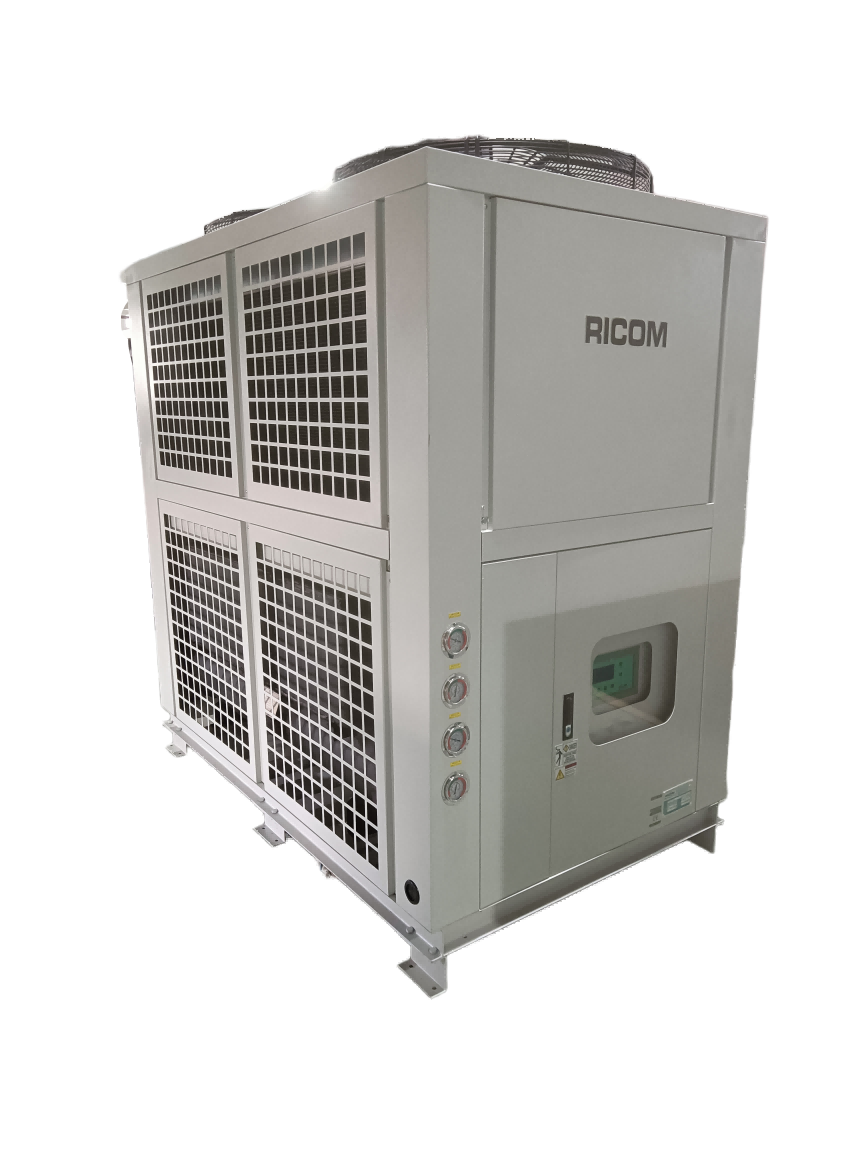
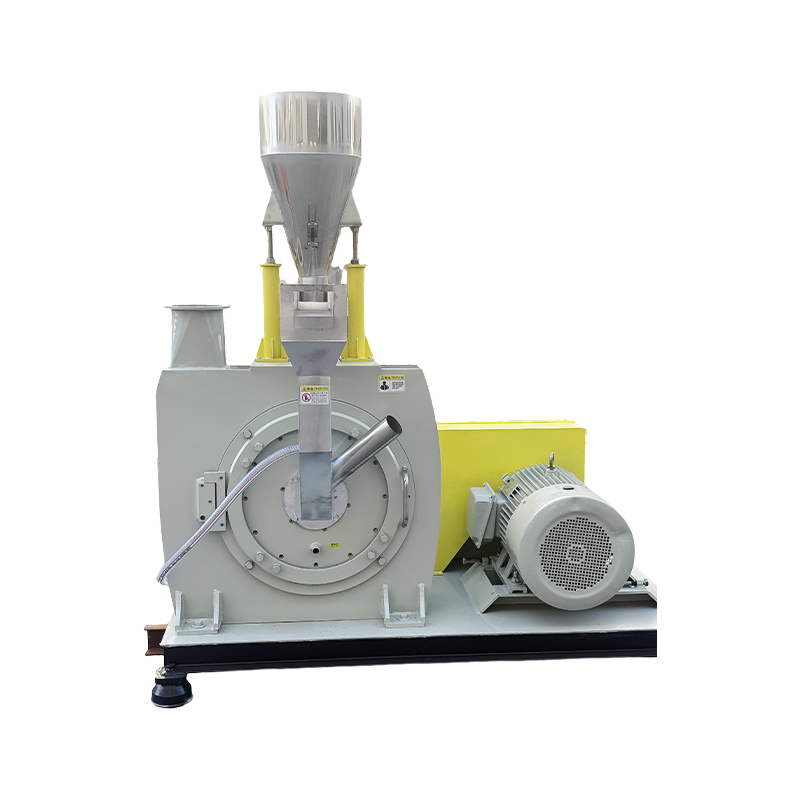
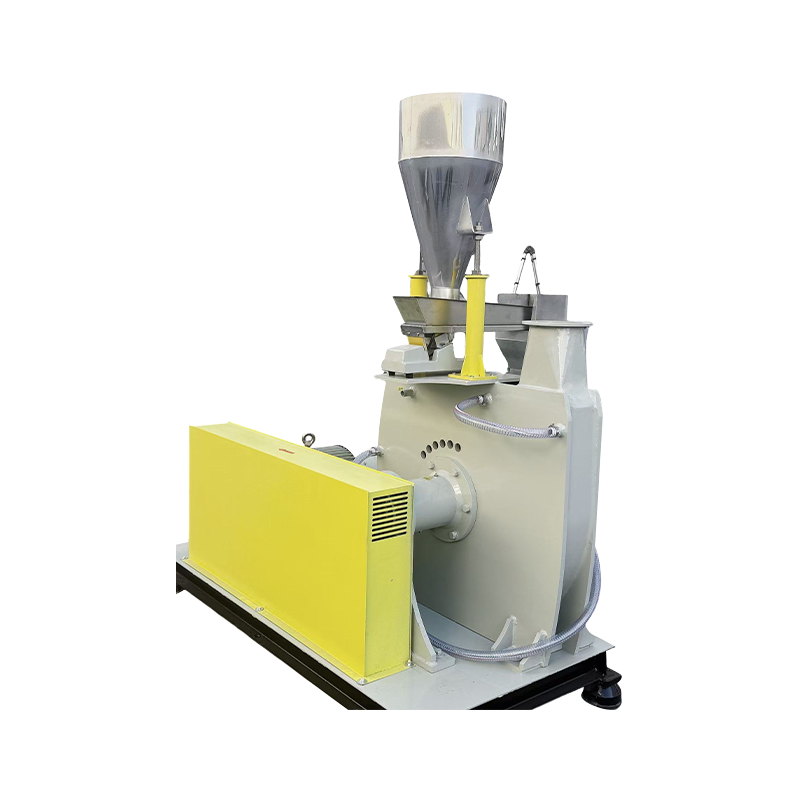
Máy nghiền bột PVC Mao Yue áp dụng cấu trúc nghiền rôto và stato và được trang bị hệ thống làm mát tương ứng theo yêu cầu ứng dụng thực tế.
Các vật liệu PVC khác nhau có kích thước, công thức, điều kiện cấp liệu và kích thước hạt mục tiêu khác nhau. Do đó, cấu hình thiết bị không nên chỉ được xác định bằng công suất động cơ hoặc công suất định mức.
Trong quá trình đánh giá thiết bị, Mao Yue có thể đánh giá cấu trúc nghiền, điều kiện vận hành và cấu hình làm mát dựa trên tình trạng vật liệu của khách hàng, kích thước hạt mục tiêu và công suất xử lý cần thiết.
Trong quá trình thử nghiệm vật liệu, nhiệt độ xử lý và phân bổ kích thước hạt bột cũng có thể được ghi lại để đánh giá xem cấu hình đã chọn có đáp ứng các yêu cầu xử lý dự kiến hay không.
Việc đánh giá cấu hình dựa trên vật liệu này giúp khách hàng giảm thiểu rủi ro khi mua hàng liên quan đến việc lựa chọn thiết bị chỉ dựa trên thông số kỹ thuật.
Xác minh hiệu suất thiết bị thông qua thử nghiệm vật liệu thực tế
Điều khách hàng thực sự cần xác nhận không chỉ đơn giản là liệu máy nghiền có thể hoạt động bình thường hay không mà là liệu nó có thể xử lý phế liệu cửa sổ PVC thực tế của họ thành bột phù hợp với yêu cầu tái chế của họ hay không.
Mao Yue có thể tiến hành thử nghiệm nghiền thành bột bằng vật liệu PVC thực tế do khách hàng cung cấp và đánh giá kết quả qua các giai đoạn sau.
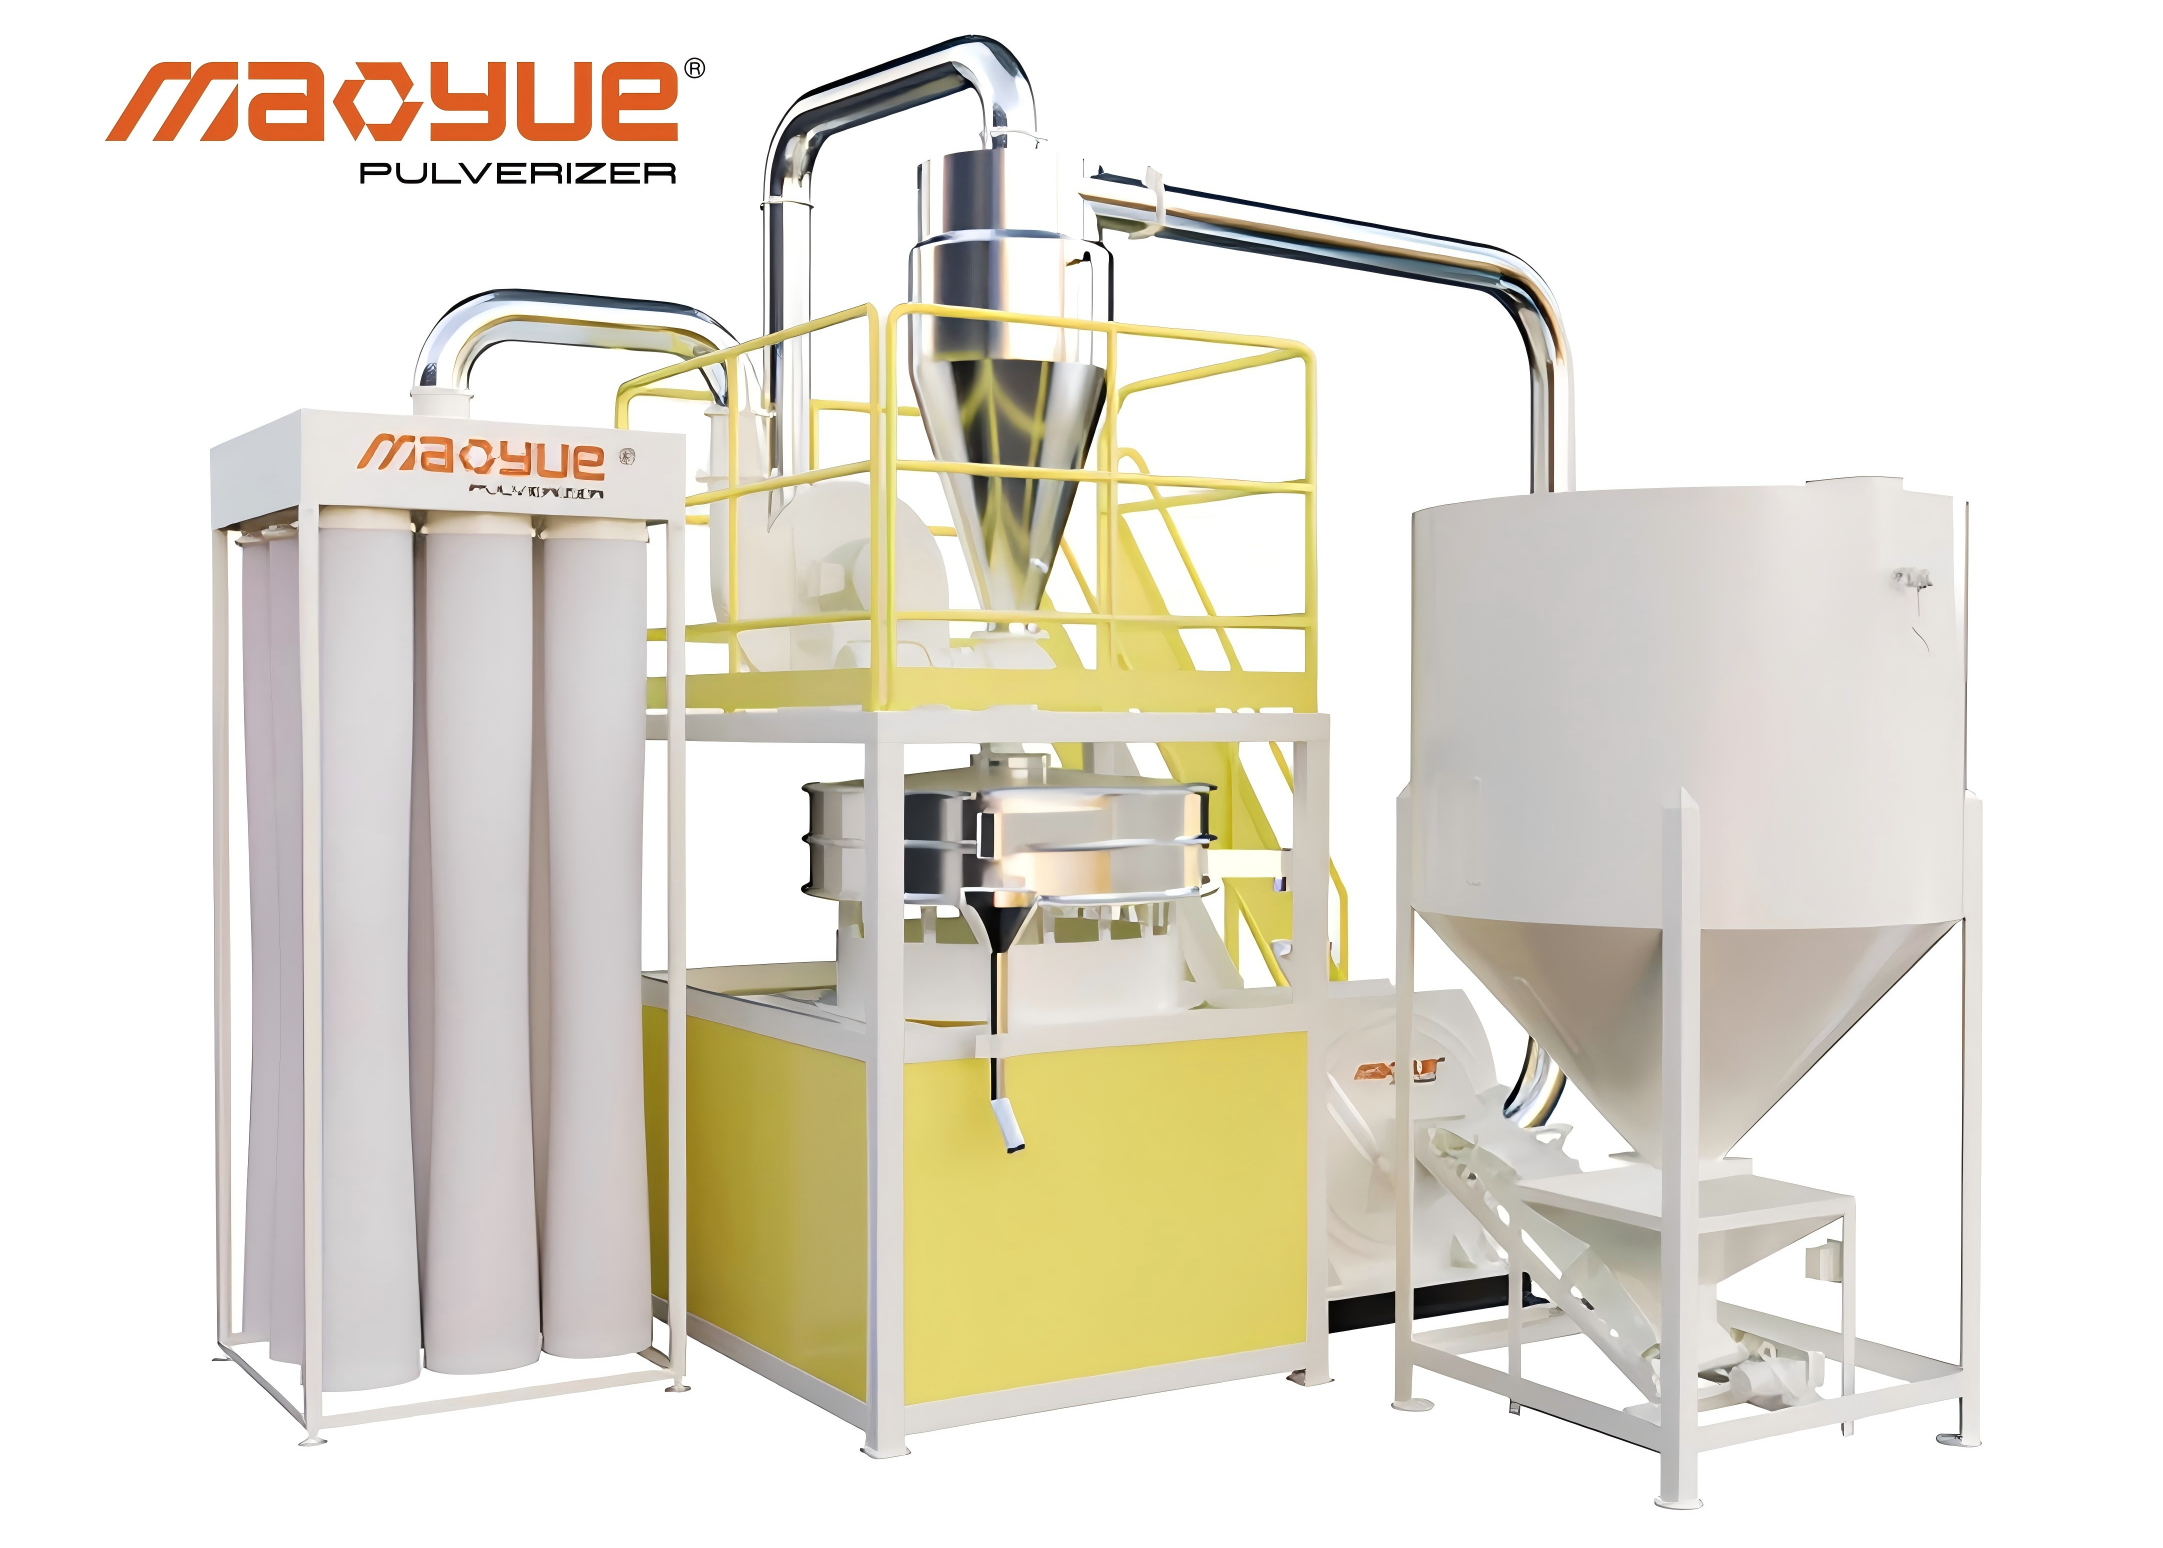
Trước khi thử nghiệm: Xác định các điều kiện thử nghiệm
-
Nguồn và thành phần cơ bản của vật liệu PVC
-
Kích thước nguyên liệu thô và điều kiện cho ăn
-
Phân bố kích thước hạt bột mục tiêu
-
Công suất xử lý dự kiến
Trong quá trình thử nghiệm: Ghi lại hiệu suất của thiết bị
-
Tỷ lệ cho ăn thực tế
-
Nhiệt độ xử lý
-
Hiệu suất mài và làm mát
-
Hiệu suất hoạt động liên tục
Sau khi thử nghiệm: Đánh giá kết quả xử lý bột
-
Phân bố kích thước hạt và tỷ lệ hạt thô
-
Thu hồi bột thực tế
-
Sản lượng bột đạt tiêu chuẩn
-
Hình dạng bột và các thông số kỹ thuật đã được thỏa thuận khác
Những kết quả này cho phép khách hàng so sánh hiệu suất của thiết bị với yêu cầu sản xuất thực tế của họ và xác định xem cấu hình đã chọn có phù hợp với ứng dụng tái chế của họ hay không.
Đối với các nhà sản xuất profile cửa sổ, bột thử nghiệm cũng phải được đánh giá thông qua quy trình ép đùn tiếp theo dự định để xác minh thêm khả năng tương thích của vật liệu và chất lượng profile hoàn thiện.
Điều quan trọng cần làm rõ là thử nghiệm nghiền bột sẽ xác minh khả năng xử lý bột của thiết bị. Nó không thể đảm bảo độc lập rằng các biên dạng hoàn thiện sẽ không có khuyết tật bề mặt. Công thức nguyên liệu thô, điều kiện ép đùn và điều kiện khuôn vẫn phải được đánh giá riêng.
Câu hỏi thường gặp về bột PVC tái chế
Bột PVC tái chế có thể được sử dụng trong cấu hình cửa sổ không?
Đúng. PVC tái chế có thể được sử dụng trong các quy trình sản xuất cửa sổ phù hợp khi thành phần vật liệu, mức độ nhiễm bẩn, độ ổn định nhiệt và các đặc tính cần thiết khác đáp ứng các thông số kỹ thuật liên quan.
Một số nhà sản xuất sử dụng PVC tái chế trong cấu trúc bên trong của profile đồng thời áp dụng các vật liệu phù hợp cho bề mặt bên ngoài lộ ra ngoài.
Ứng dụng cụ thể phụ thuộc vào thiết kế sản phẩm, điều kiện xử lý và yêu cầu chất lượng hiện hành.
Bột PVC mịn hơn có tạo ra bề mặt cửa sổ mịn hơn không?
Không. Bột PVC mịn hơn không nhất thiết phải tạo ra bề mặt cửa sổ mịn hơn.
Kích thước hạt chỉ là một yếu tố ảnh hưởng đến quá trình trộn, cấp liệu và phản ứng tổng hợp. Độ mịn quá mức có thể làm tăng khó khăn trong việc xử lý bột, trong khi công thức không phù hợp hoặc điều kiện ép đùn không ổn định vẫn có thể gây ra khuyết tật bề mặt.
Các thông số kỹ thuật bột thích hợp phải được xác định thông qua các thử nghiệm xử lý thực tế.
Máy nghiền PVC có thể loại bỏ các đốm đen không?
Máy nghiền bột PVC không thể loại bỏ các đốm đen từ mọi nguồn.
Cải thiện việc kiểm soát quá trình nghiền có thể giúp giảm sự biến đổi về chất lượng bột liên quan đến quá trình nghiền bột. Tuy nhiên, nếu các đốm đen bắt nguồn từ các chất gây ô nhiễm không tương thích, vật liệu đã xuống cấp trước đó hoặc cặn bám bên trong máy đùn thì cần phải có các biện pháp khắc phục khác.
Cần xác định nguồn gốc của các điểm đen trước khi quyết định thiết bị hoặc công đoạn xử lý nào cần điều chỉnh.
Nên kiểm tra bột PVC tái chế như thế nào trước khi mua máy nghiền PVC?
Người mua nên xác định các thông số kỹ thuật bột cần thiết và cung cấp các mẫu đại diện cho vật liệu thực tế của họ.
Các thử nghiệm nghiền bột có thể được sử dụng để đánh giá sự phân bổ kích thước hạt, hiệu suất nhiệt độ, thu hồi bột và sản lượng bột đủ tiêu chuẩn.
Bột thu được sau đó phải được kiểm tra trong các điều kiện ép đùn dự định để xác nhận xem nó có đáp ứng được yêu cầu về hình dáng bên ngoài và các thông số kỹ thuật về hiệu suất sản phẩm hay không.
Kết luận: Cải thiện chất lượng bột PVC đòi hỏi phải kiểm soát quy trình tốt hơn
Các khuyết tật bề mặt trong cấu hình cửa sổ PVC tái chế có thể do nhiễm bẩn, phân bổ kích thước hạt không phù hợp, suy giảm nhiệt của vật liệu, sự khác biệt về công thức hoặc điều kiện ép đùn không ổn định.
Các giải pháp hiệu quả nên bắt đầu bằng cách xác định nguồn gốc thực sự của vấn đề thay vì tự động đổ lỗi cho bột tái chế hoặc máy nghiền bột.
Đối với các nhà sản xuất tái chế các mảnh vụn cửa sổ PVC, việc phân loại thích hợp, nghiền thành bột có kiểm soát, quản lý nhiệt độ và thử nghiệm vật liệu là những bước quan trọng để cải thiện tính nhất quán của bột.
Khi mua máy nghiền bột PVC, người mua nên tập trung vào các thông số kỹ thuật của bột có thể đo lường được, sản lượng bột đạt tiêu chuẩn, chất lượng bộ phận nghiền và yêu cầu bảo trì lâu dài thay vì chỉ so sánh công suất định mức hoặc độ mịn nghiền tối thiểu.
Liên hệ với Mao Yue để thử nghiệm nghiền phế liệu hồ sơ cửa sổ PVC
Bạn đang tái chế các mảnh cắt của cửa sổ PVC nhưng gặp phải chất lượng bột không ổn định, hạt thô quá mức hoặc hiệu suất xử lý không ổn định?
Mao Yue có thể đánh giá vật liệu PVC thực tế của bạn, phân bố kích thước hạt mục tiêu và công suất xử lý cần thiết để giúp xác định cấu hình nghiền thành bột phù hợp.
Với rôto PVC, đĩa răng và bộ phận mài được sản xuất nội bộ, cùng với khả năng kiểm tra vật liệu thực tế, Mao Yue giúp khách hàng đánh giá hiệu suất nghiền, độ đặc của bột, sản lượng bột đạt tiêu chuẩn và các yêu cầu bảo trì trong tương lai trước khi đầu tư vào thiết bị.
Vui lòng cung cấp cho Mao Yue những thông tin sau:
-
Hình ảnh và chi tiết vật liệu của phế liệu hồ sơ cửa sổ PVC của bạn
-
Kích thước hạt bột mục tiêu
-
Công suất xử lý cần thiết
-
Những thách thức sản xuất hiện tại