

 中文简体
Chức năng và vai trò quan trọng của đĩa máy nghiền
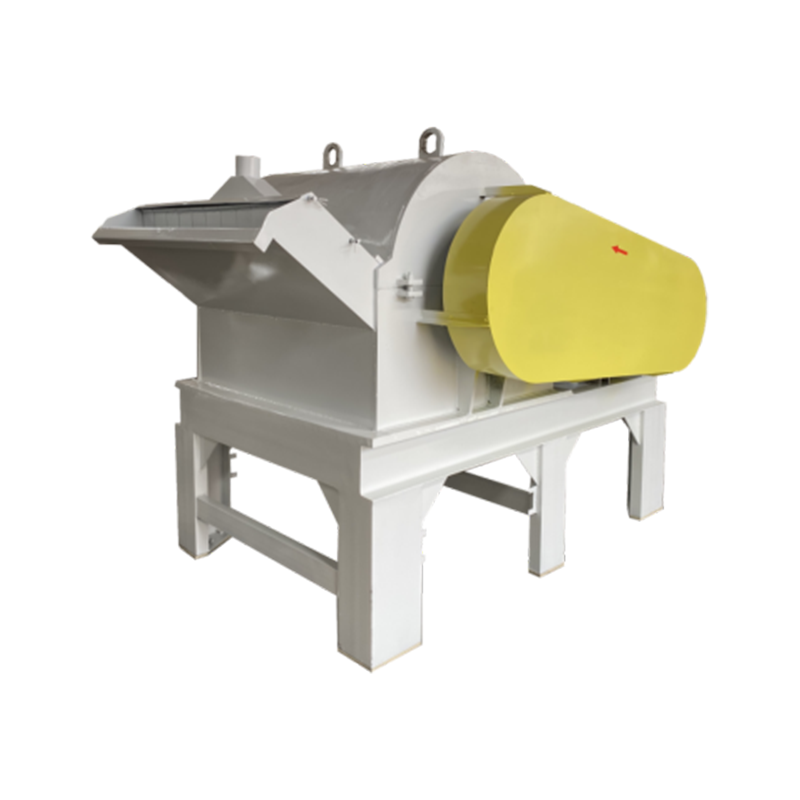
A đĩa nghiền là một bộ phận quay có độ mài mòn cao trong các máy nghiền sử dụng lực nén và lực cắt để giảm các chất rắn khối lượng lớn như than đá, đá vôi hoặc khoáng chất thành bột mịn để chế biến công nghiệp. Các đĩa này đóng vai trò là giao diện chính giữa đầu vào năng lượng cơ học và giảm kích thước vật liệu, trực tiếp xác định hiệu quả thông lượng, phân bổ kích thước hạt và chi phí vận hành. Tốc độ mòn đĩa thường dao động từ 0,5 mm đến 3 mm trên 1.000 giờ hoạt động tùy thuộc vào độ mài mòn của vật liệu và luyện kim đĩa, khiến chúng trở thành vật liệu tiêu hao được thay thế thường xuyên nhất trong các máy nghiền con lăn đứng và máy nghiền đĩa. Việc chọn hình dạng đĩa chính xác, thành phần hợp kim và kiểu bề mặt cứng là điều cần thiết để duy trì độ mịn mục tiêu (ví dụ: 70–90% vượt qua 200 lưới đối với than) đồng thời giảm thiểu thời gian ngừng hoạt động ngoài kế hoạch và mức tiêu thụ điện năng cụ thể.
Cấu hình đĩa và thiết kế dành riêng cho ứng dụng
Đĩa máy nghiền không phải là thành phần phổ biến; thiết kế của chúng phải phù hợp với đặc điểm nguyên liệu thức ăn, loại nhà máy và mục tiêu sản xuất. Ba cấu hình chính thống trị các ứng dụng công nghiệp:
- Đĩa mài phẳng: Được sử dụng trong các nhà máy kiểu Raymond đối với các vật liệu từ mềm đến cứng vừa (than, thạch cao); có các đoạn lót có thể thay thế được bắt vít vào tấm đế bằng thép đúc để bảo trì tiết kiệm chi phí.
- Đĩa hình lốp: Làm việc tại các nhà máy nghiền con lăn đứng Loesche và Pfeiffer để sản xuất bột thô và xỉ xi măng; biên dạng cong phù hợp với đường viền con lăn để tạo ra sự phân bổ áp suất vùng kẹp tối ưu trên các đường kính 1.200–2.000mm.
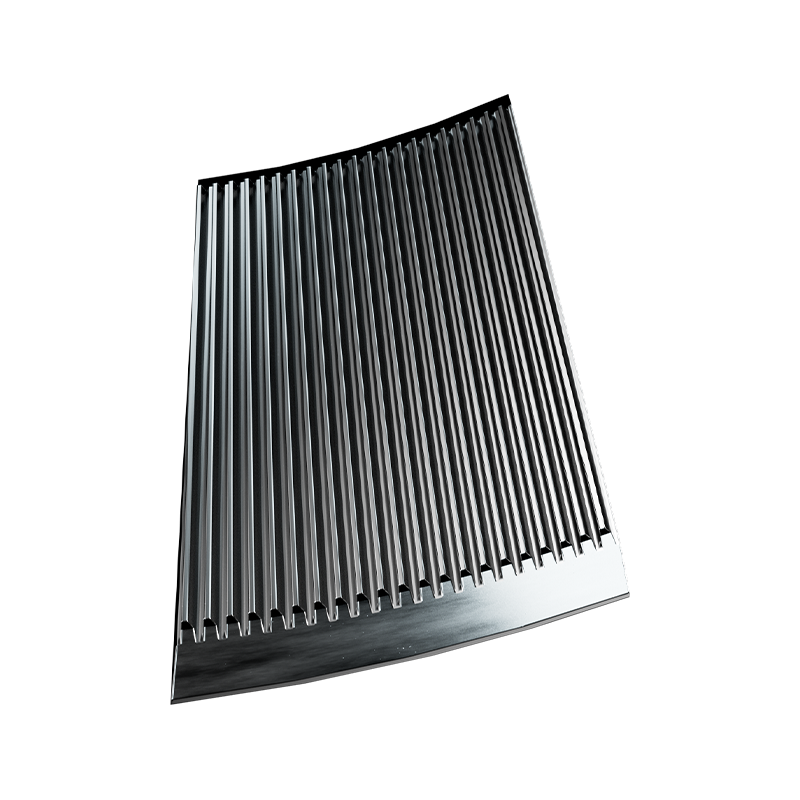
- Đĩa răng cưa/có răng: Được tìm thấy trong máy nghiền đĩa tác động dùng cho nhựa, hóa chất và chế biến thực phẩm; các răng ăn khớp tạo ra sự nghiền nát chủ yếu ở tốc độ 3.000–6.000 vòng/phút đối với các vật liệu nhạy cảm với nhiệt.
Tác động hình học đến số liệu hiệu suất
Địa hình bề mặt đĩa ảnh hưởng trực tiếp đến hiệu quả mài. Các mẫu có rãnh hoặc rãnh làm tăng thời gian lưu giữ vật liệu và tỷ lệ tuần hoàn, cải thiện khả năng kiểm soát độ mịn nhưng tăng mức tiêu thụ điện năng lên 8–15%. Cấu hình mượt mà giảm mức tiêu thụ năng lượng cụ thể từ 5–10% nhưng có thể tạo ra sự phân phối sản phẩm thô hơn. Mô hình động lực học chất lỏng tính toán (CFD) hiện đại cho phép hình học rãnh tùy chỉnh được tối ưu hóa cho các nguyên liệu cụ thể, mang lại năng suất cải thiện thông lượng từ 10–20% trên các thiết kế chung mà không làm tăng tải động cơ.
Chiến lược lựa chọn vật liệu và bảo vệ chống mài mòn
Tuổi thọ của đĩa phụ thuộc hoàn toàn vào sự lựa chọn luyện kim phù hợp với điều kiện mài mòn. Vật liệu cơ bản mang lại sự toàn vẹn về cấu trúc trong khi xử lý bề mặt chống xói mòn và mỏi do va đập.
| Hệ thống vật liệu | Độ cứng (HRC/HV) | Ứng dụng tốt nhất | Yếu tố chi phí tương đối |
|---|---|---|---|
| Gang cứng Ni | 45–55 HRC | Than đá, khoáng sản ít silic | 1,0x (Đường cơ sở) |
| Sắt trắng Chrome cao cấp | 58–65 HRC | Clinker xi măng, quặng sắt | 2,5–3,0x |
| Lớp phủ cacbua vonfram | 1.200–1.600 HV | Cát có hàm lượng silic cao, bôxit | 4,0–6,0x |
| Composite gốm-kim loại | 1.800–2.200 HV | Tác động mài mòn cực độ | 8,0–12,0x |
Kinh tế làm cứng so với hợp kim rắn
Đối với đĩa có đường kính lớn (>1.500mm), bề mặt cứng bị mòn bằng cặn hàn cacbua vonfram thường tỏ ra tiết kiệm hơn so với thay thế hoàn toàn. Lớp phủ được thực thi đúng cách sẽ khôi phục kích thước ban đầu tại 30–50% giá đĩa mới đồng thời kéo dài tuổi thọ sử dụng thêm 8.000–15.000 giờ. Tuy nhiên, phương pháp này yêu cầu quản lý nhiệt chính xác trong quá trình hàn để tránh nứt kim loại cơ bản; Xử lý nhiệt giảm ứng suất sau hàn là bắt buộc đối với các đĩa có độ dày vượt quá 60mm.
Tiêu chí quyết định giám sát và thay thế
Quản lý đĩa chủ động ngăn ngừa các lỗi nghiêm trọng và duy trì chất lượng sản phẩm ổn định. Các dấu hiệu chính kích hoạt việc kiểm tra hoặc thay thế bao gồm:
- Tăng biên độ rung: Độ rung cơ bản tăng >25% cho thấy độ mòn không đều hoặc các bộ phận bị lỏng; yêu cầu tắt máy ngay lập tức nếu gia tốc vượt quá 7,1 mm/s RMS theo ISO 10816-3.
- Độ lệch rút điện: Mức tiêu thụ năng lượng cụ thể tăng >10% so với mức cơ bản cho thấy hiệu quả mài giảm do hình dạng biên dạng bị mòn.
- Độ mịn của sản phẩm Phần thô (200 lưới) vượt quá giới hạn thông số kỹ thuật mặc dù các tín hiệu điều chỉnh phân loại không đủ độ sâu vùng nén.
- Ngưỡng kiểm tra trực quan: Độ sâu mài mòn tối đa cho phép thay đổi tùy theo thiết kế; giới hạn điển hình là 40–60mm đối với đĩa phẳng và 25–35mm đối với cấu hình lốp trước khi việc phục hồi trở nên không kinh tế.
Thực hiện lập bản đồ độ dày siêu âm trong thời gian ngừng hoạt động theo lịch trình để theo dõi tiến trình hao mòn một cách định lượng. Việc ghi lại tỷ lệ hao mòn so với trọng tải được xử lý cho phép lập kế hoạch thay thế dự đoán, giảm thời gian ngừng hoạt động khẩn cấp trung bình khoảng 60–80 giờ mỗi năm mỗi nhà máy theo nghiên cứu điểm chuẩn của ngành.