

 中文简体
Bi nghiền là biến số dễ kiểm soát nhất trong chi phí vận hành của máy nghiền bi. Lựa chọn phương tiện mài sai sẽ làm tăng mức tiêu thụ năng lượng, tăng tốc độ mài mòn của lớp lót và tạo ra độ mịn không ổn định. Trong thực tế, việc kết hợp đúng bi nghiền với vật liệu và điều kiện máy nghiền nhất định có thể cắt giảm mức sử dụng năng lượng cụ thể từ 10 đến 20 phần trăm đồng thời kéo dài tuổi thọ thiết bị.
Bóng Mill hoạt động như thế nào trong máy nghiền bi
Một máy nghiền bi quay một vỏ hình trụ quanh trục nằm ngang của nó. Các thanh nâng bên trong vỏ mang các viên bi nghiền lên trên cho đến khi trọng lực kéo chúng trở lại theo dòng thác hoặc chuyển động đục thủy tinh thể mạnh hơn. Chính tác động và sự mài mòn lặp đi lặp lại này, chứ không phải bản thân vỏ máy nghiền, đã phá vỡ các hạt. Do đó, bi nghiền là công cụ mài thực sự.
Hoạt động mài phụ thuộc vào một vài biến số có thể đo lường được. Khối lượng bi nạp thường bằng 30 đến 40 phần trăm thể tích bên trong của máy nghiền và tốc độ máy nghiền thường được giữ ở mức 60 đến 75 phần trăm tốc độ tới hạn. Bên ngoài những phạm vi này, các quả bóng trượt mà không có đủ lực tác động hoặc dính vào vỏ và đóng góp ít.
| Biến | Phạm vi điển hình | Hiệu ứng mài |
|---|---|---|
| Khối lượng bóng sạc | 30–40% khối lượng máy nghiền | Kiểm soát năng lượng tác động và diện tích tiếp xúc |
| Tốc độ máy nghiền | 60–75% tốc độ tới hạn | Xác định chuyển động theo tầng và đục thủy tinh thể |
| Đường kính bóng | 20–100 mm, tùy theo nguồn cấp dữ liệu | Đặt sự cân bằng giữa tác động và tiêu hao |
| Đổ đầy vật liệu | 25–35% thể tích bóng rỗng | Ngăn chặn vùng quá ướt hoặc khô quá mức |
Vật liệu bóng Mill: Điều gì hoạt động tốt nhất ở đâu
Chất liệu của bi nghiền xác định độ cứng, mật độ, khả năng chống mài mòn và nguy cơ nhiễm bẩn. Trong hầu hết các ứng dụng khoáng sản và xi măng, thép chiếm ưu thế. Khi độ tinh khiết của sản phẩm quan trọng, bóng gốm hoặc alumina được ưu tiên.
Quả bóng thép rèn và hợp kim thấp
Các quả bóng thép rèn rất cứng, tương đối rẻ tiền và có thể chịu được lực mài lớn. Chúng là sự lựa chọn chắc chắn cho các máy nghiền sơ cấp có hạt thức ăn trên 10 mm. Nhược điểm chính của chúng là tỷ lệ tiêu thụ cao hơn sắt có hàm lượng crom cao trong bùn mài mòn.
Quả bóng gang có hàm lượng crom cao
Bóng có hàm lượng crôm cao mang lại độ cứng tuyệt vời và độ mài mòn thấp. Chúng phù hợp với quá trình mài thứ cấp và thứ ba, trong đó sự mài mòn hơn là va đập là ứng suất chính. Chúng có giá ban đầu cao hơn, nhưng tần suất thay thế thấp hơn thường khiến chúng rẻ hơn trên mỗi tấn sản phẩm.
Alumina và bóng gốm
Các quả bóng nhôm, thường có 92 hoặc 95% Al2O3, được sử dụng khi không thể chấp nhận được sự nhiễm bẩn do sắt. Chúng phổ biến trong gốm sứ, sơn và một số quy trình nghiền dược phẩm hoặc thực phẩm. Chúng nhẹ hơn thép nên tốc độ máy nghiền và lớp lót có thể cần được điều chỉnh.
Quả bóng thép không gỉ
Bi nghiền bằng thép không gỉ được chỉ định cho các chất bùn ăn mòn, môi trường axit hoặc các quá trình mà rỉ sét từ bi thép cacbon sẽ làm hỏng sản phẩm. Chúng ít phổ biến hơn trong quá trình nghiền khoáng sản khối lượng lớn vì giá thành cao, nhưng chúng không thể thiếu trong các ứng dụng đặc biệt.
| Chất liệu | Độ cứng tương đối | Tỷ lệ hao mòn điển hình | Sử dụng chính |
|---|---|---|---|
| Thép hợp kim thấp rèn | Trung bình | Cao hơn | Nghiền sơ cấp và bán tự sinh |
| Sắt có hàm lượng crom cao | Cao | Thấp | Mài thứ cấp và nghiền mịn |
| gốm nhôm | Cao | Rất thấp | Sản phẩm nhạy cảm với độ tinh khiết |
| Thép không gỉ | Trung bình-high | Thấp | Quá trình ăn mòn hoặc vệ sinh |
Kích thước và phân loại bóng Mill
Đường kính bi là yếu tố kiểm soát chính cho hiệu quả mài. Những quả bóng lớn (60–100 mm) phá vỡ các hạt thô khi va chạm; những quả bóng nhỏ (15–30 mm) cung cấp diện tích bề mặt cần thiết để mài mịn. Trong thực tế, điện tích được phân loại chứa hỗn hợp các kích cỡ hoạt động tốt hơn một kích thước duy nhất, vì nó liên tục bù đắp sự hao mòn và đảm bảo tiếp xúc với cả hạt thô và hạt mịn.
Điểm khởi đầu sơ bộ cho kích thước bi tối đa là liên hệ nó với kích thước hạt cấp liệu và điều kiện nhà máy. Nhiều hoạt động sử dụng công thức Bond, dự đoán quả bóng lớn nhất là hàm số của kích thước thức ăn và khả năng nghiền. Ngay cả khi không có công thức, một quy tắc đơn giản là bắt đầu với kích thước gấp khoảng 2,5 đến 3,5 lần hạt thức ăn lớn nhất. Sau đó điều chỉnh sau khi theo dõi mức tiêu thụ điện năng và độ mịn của sản phẩm.
- Quả bóng quá lớn tạo ra lực tác động lớn nhưng diện tích bề mặt thấp, gây lãng phí năng lượng và làm hỏng lớp lót.
- Một quả bóng quá nhỏ không thể phá vỡ các hạt cứng hoặc thô, dẫn đến điện tích "chết" và thông lượng kém.
- Vấn đề về độ tròn của hình cầu: các viên bi bị biến dạng hoặc bị vỡ làm giảm tác dụng mài và cần được sàng lọc thường xuyên.
Sự khác biệt về ứng dụng giữa các ngành
Bóng nghiền xuất hiện ở bất cứ nơi nào vật liệu cần nghiền mịn: nước khoáng, clinker xi măng, gốm sứ, sơn và pháo hoa. Mỗi ngành đặt ra những ưu tiên khác nhau.
- Trong chế biến khoáng sản, chi phí hao mòn trên mỗi tấn là mối quan tâm lớn nhất, vì vậy thép có hàm lượng crom cao thường được sử dụng trong chu trình nghiền lại.
- Trong nghiền xi măng, máy nghiền bi hoạt động với độ va đập vừa phải và độ mài mòn cao; thép rèn và bi có hàm lượng crom cao đều được sử dụng tùy thuộc vào khoang máy nghiền.
- Trong sản xuất gốm sứ, bóng alumina bảo vệ lô khỏi bị nhiễm bẩn sắt và đáp ứng độ tinh khiết cao cần thiết cho đồ gốm trắng hoặc gốm điện tử.
- Trong pháo hoa và hóa chất, cần có các phương tiện không phát ra tia lửa hoặc ít ô nhiễm như gốm hoặc thép không gỉ để đảm bảo an toàn và tinh khiết.
Vật liệu nhạy cảm với nhiệt hoạt động khác nhau. Hướng dẫn sử dụng máy nghiền nhựa chuyên dụng giải thích tại sao polyme cần nguyên lý giảm kích thước hoàn toàn khác.
Cách chọn bi nghiền: Cách tiếp cận từng bước
Trình tự sau đây được các kỹ sư nhà máy sử dụng để chuyển các mục tiêu của quy trình thành đặc tả phương tiện vững chắc.
- Xác định mục tiêu P80 và thông lượng. Độ mịn là thông số kỹ thuật đầu tiên vì nó quyết định tác động hay tiêu hao.
- Đo kích thước thức ăn và độ cứng. Thức ăn cứng hơn và thô hơn đòi hỏi những quả bóng lớn hơn và cứng hơn.
- Đặt giới hạn ô nhiễm. Nếu phải tránh sắt, hãy chọn alumina hoặc thép không gỉ.
- Thiết lập khối lượng bóng và tốc độ máy nghiền. Chúng tương tác với sự phân bổ kích thước quả bóng và biên dạng lớp lót.
- Ghép vật liệu bóng với lớp lót. Các quả bóng cứng hơn làm tăng tốc độ mài mòn của lớp lót trừ khi lớp lót có độ cứng và độ nâng phù hợp.
- Theo dõi năng lượng cụ thể và mức tiêu thụ bóng. Thông số kỹ thuật tốt nhất là thông số ổn định cả trong chiến dịch sản xuất.
Những sai lầm thường gặp về bóng Mill và cách bảo trì
Người vận hành thường đánh giá thấp việc chính sách tính phí sai sẽ thay đổi hành vi mài nhanh như thế nào. Các lỗi thường gặp nhất là chỉ mua theo giá, không bao giờ kiểm tra lượng bi thực tế và bỏ qua mật độ nước hoặc bột giấy trong quá trình nghiền ướt.
- Mua quả bóng rẻ nhất mà không kiểm tra quặng hoặc clinker của bạn hầu như luôn làm tăng chi phí nghiền thực sự trên mỗi tấn.
- Việc không bổ sung mức tiêu thụ hàng ngày sẽ khiến mức sạc giảm và P80 tăng lên.
- Bỏ qua mật độ bột giấy sẽ làm thay đổi sự pha trộn và đệm của điện tích; bột giấy quá dày sẽ làm giảm lực va đập, còn bột giấy quá mỏng sẽ làm tăng độ mòn của quả bóng.
- Việc lấy mẫu điện tích không đều có thể bắt được những quả bóng hình bầu dục hoặc vật liệu bị hỏng trước khi chúng làm giảm hiệu suất.
Bảo trì không phức tạp. Lấy mẫu sạc bóng hàng tháng, sàng lọc các mảnh vỡ và ghi lại mức tiêu thụ điện năng. Đường cong công suất ổn định nghĩa là các bi nghiền vẫn ở trạng thái cân bằng.
Khi máy nghiền bi không phải là câu trả lời: Nhựa nhạy cảm với nhiệt
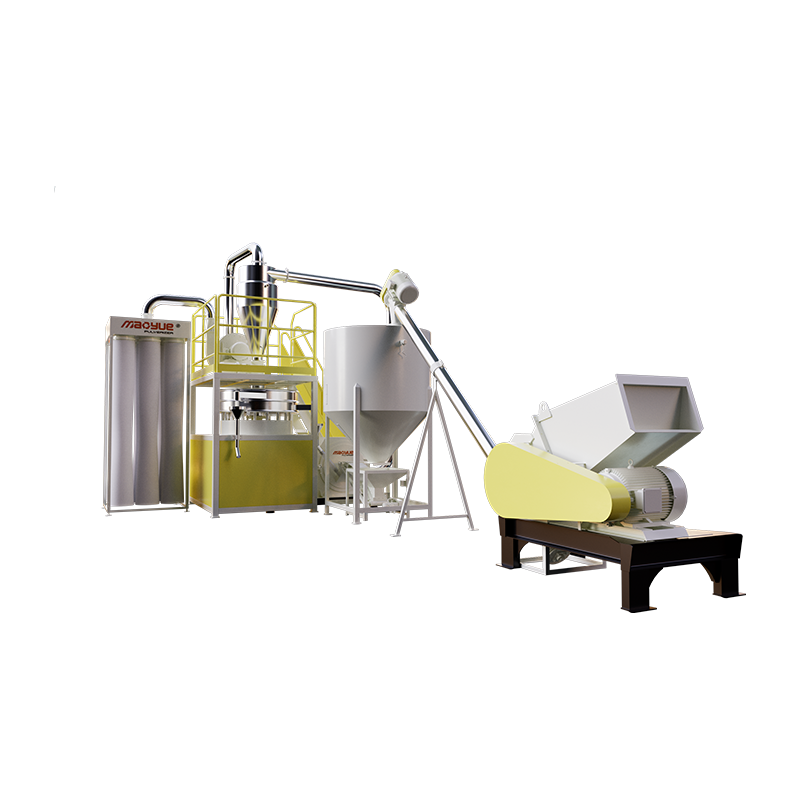
Máy nghiền bi hoạt động tốt đối với các khoáng chất giòn, nhưng chúng không phải là một công cụ phổ biến. Các loại nhựa nhiệt dẻo như polyetylen, polypropylen và PVC làm mềm và tan chảy dưới nhiệt sinh ra do va chạm với quả bóng. Máy nghiền bi truyền thống với vật liệu thép sẽ làm bẩn polyme, làm giảm trọng lượng phân tử của nó và tạo ra bột chất lượng thấp. Do đó, các bộ xử lý nhựa sử dụng nguyên lý mài khác: máy nghiền đĩa hoặc rôto tốc độ cao dựa vào việc cắt, cắt và luồng không khí được kiểm soát thay vì các quả bóng rơi tự do.
Ví dụ, PA và PP có thể được nghiền ở nhiệt độ môi trường trong máy nghiền dạng đĩa không có nitơ lỏng, giúp chi phí vận hành thấp hơn nhiều so với phương pháp nghiền bi đông lạnh.
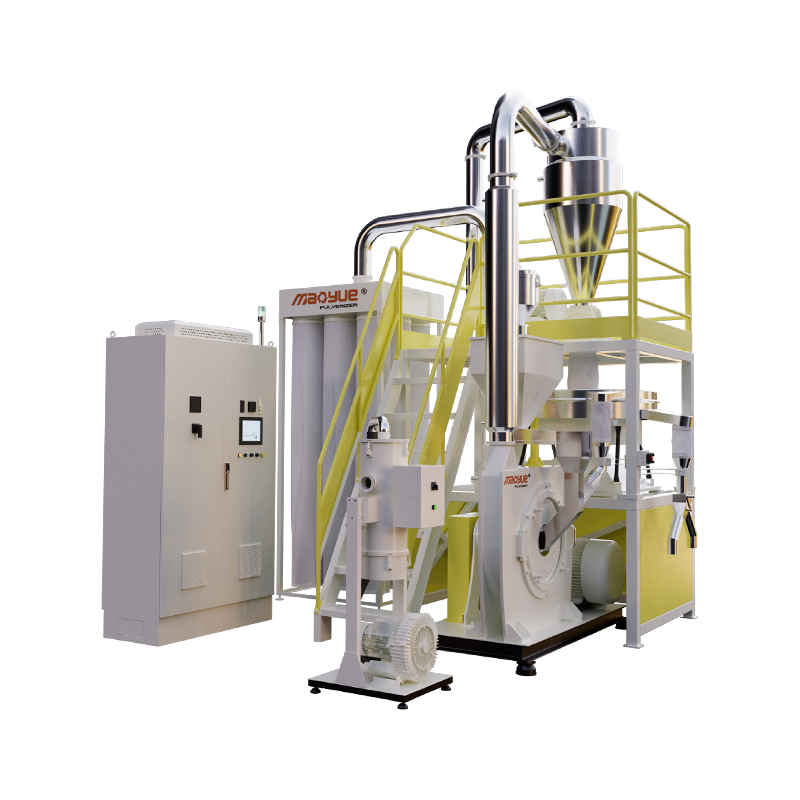
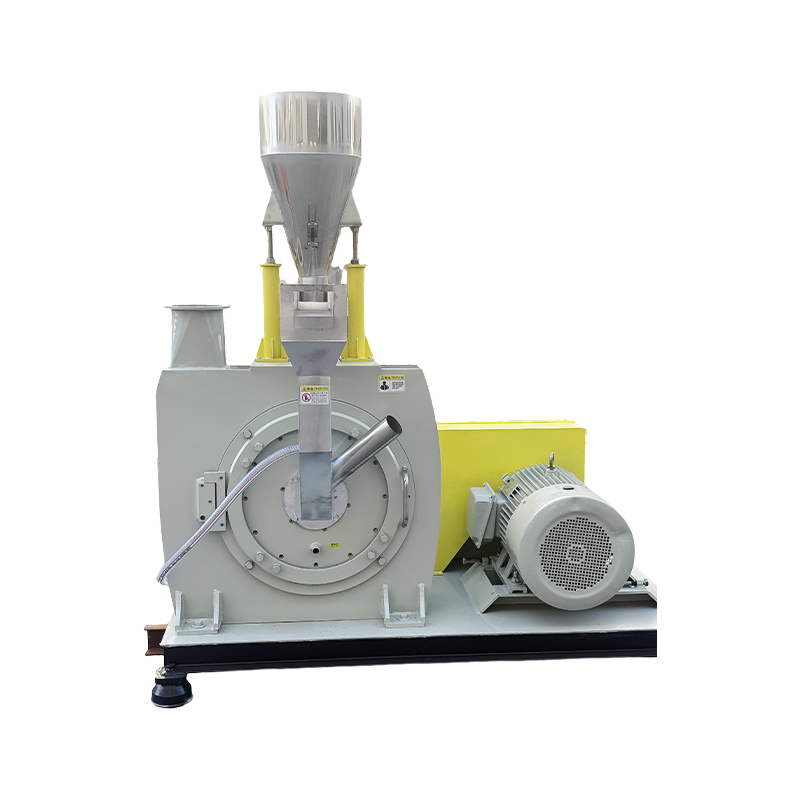
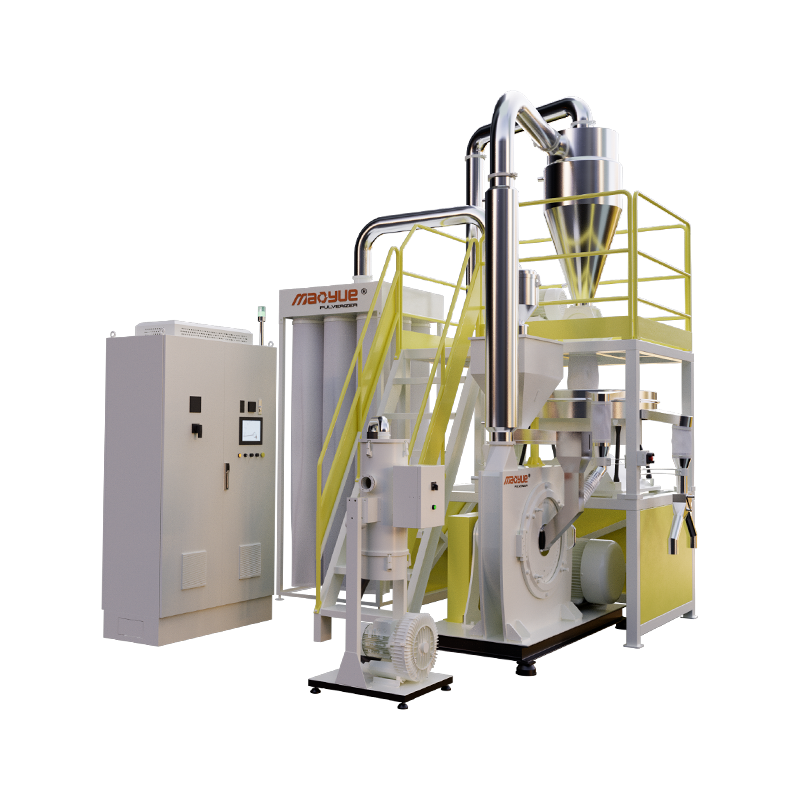 Máy nghiền ở nhiệt độ phòng chịu mài mòn 600PA/PP Máy nghiền bột Mao Yue PA/PP-600 có đường kính đĩa 600mm, công suất động cơ chính 45-55kW, công suất 350-600kg/h (khoảng 400-550kg/h đối với PA và 500-... Xem sản phẩm →
PVC có khả năng giảm kích thước tốt nhất khi thiết bị có các bộ phận chịu tải nặng và thiết kế dạng bột mịn; máy nghiền bột mịn PVC chuyên dụng có thể giữ được sự phân bố hạt hẹp mà không bị suy giảm nhiệt.
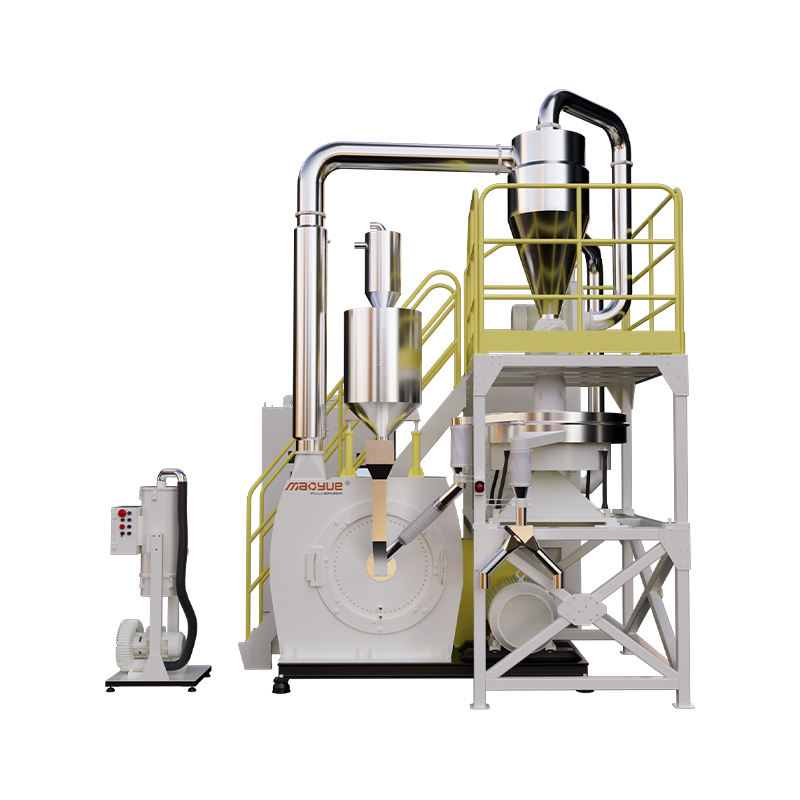
 Máy nghiền bột mịn PVC Model 900 Model này có đường kính đĩa khoảng 900mm, công suất động cơ chính 110-132kW và công suất tối đa 900-1300kg/h, khiến nó trở thành dây chuyền sản xuất hàng loạt... Xem sản phẩm →
Tương tự như vậy, các loại PE đúc quay đòi hỏi một loại bột có kích thước hạt phù hợp để phần đúc có độ dày thành đồng đều. Máy nghiền bột PE có độ đồng đều cao thay thế hoàn toàn phương pháp nghiền bi cho quá trình đúc khuôn này.
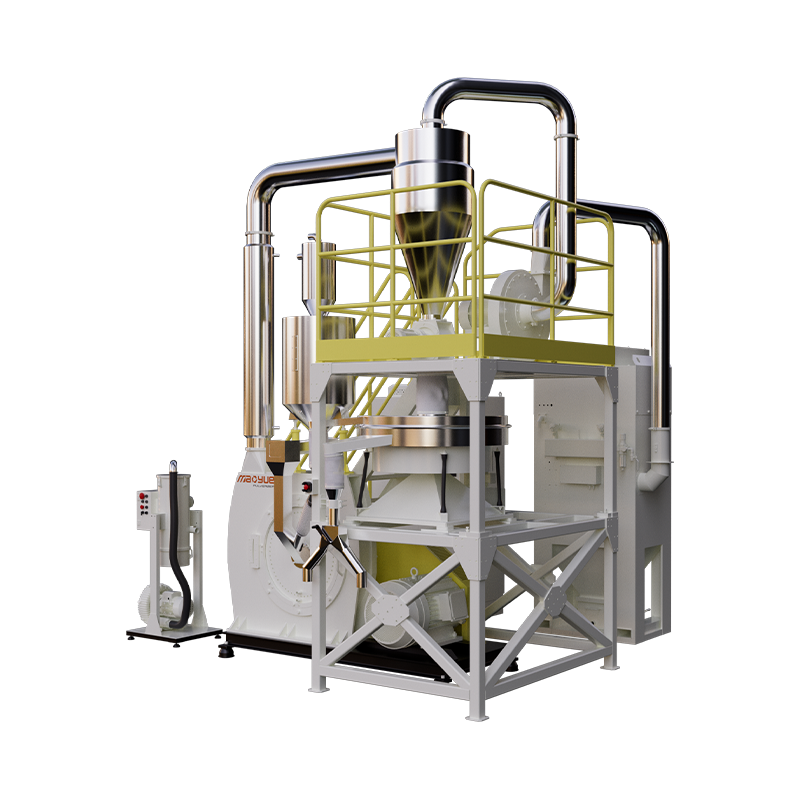 Máy nghiền bột quay PE có độ đồng đều cao 800 Model Máy nghiền bột quay khuôn PE loại Mao Yue 800 là mẫu máy nghiền công suất cực cao, hạng nặng được thiết kế đặc biệt cho nhà sản xuất sản phẩm khuôn quay quy mô lớn... Xem sản phẩm →
Nếu bạn đang so sánh các phương án xay xát, thì sự khác biệt thực tế rất đơn giản: các nhà chế biến khoáng sản chỉ định các bi nghiền; các nhà chế biến nhựa chỉ định một máy nghiền bột để giữ cho polyme lạnh, khô và đồng nhất. Để có cái nhìn rộng hơn về thiết bị hiện có, hãy xem dòng sản phẩm máy nghiền nhựa.